Зачем проверять утюг до начала финишной обработки
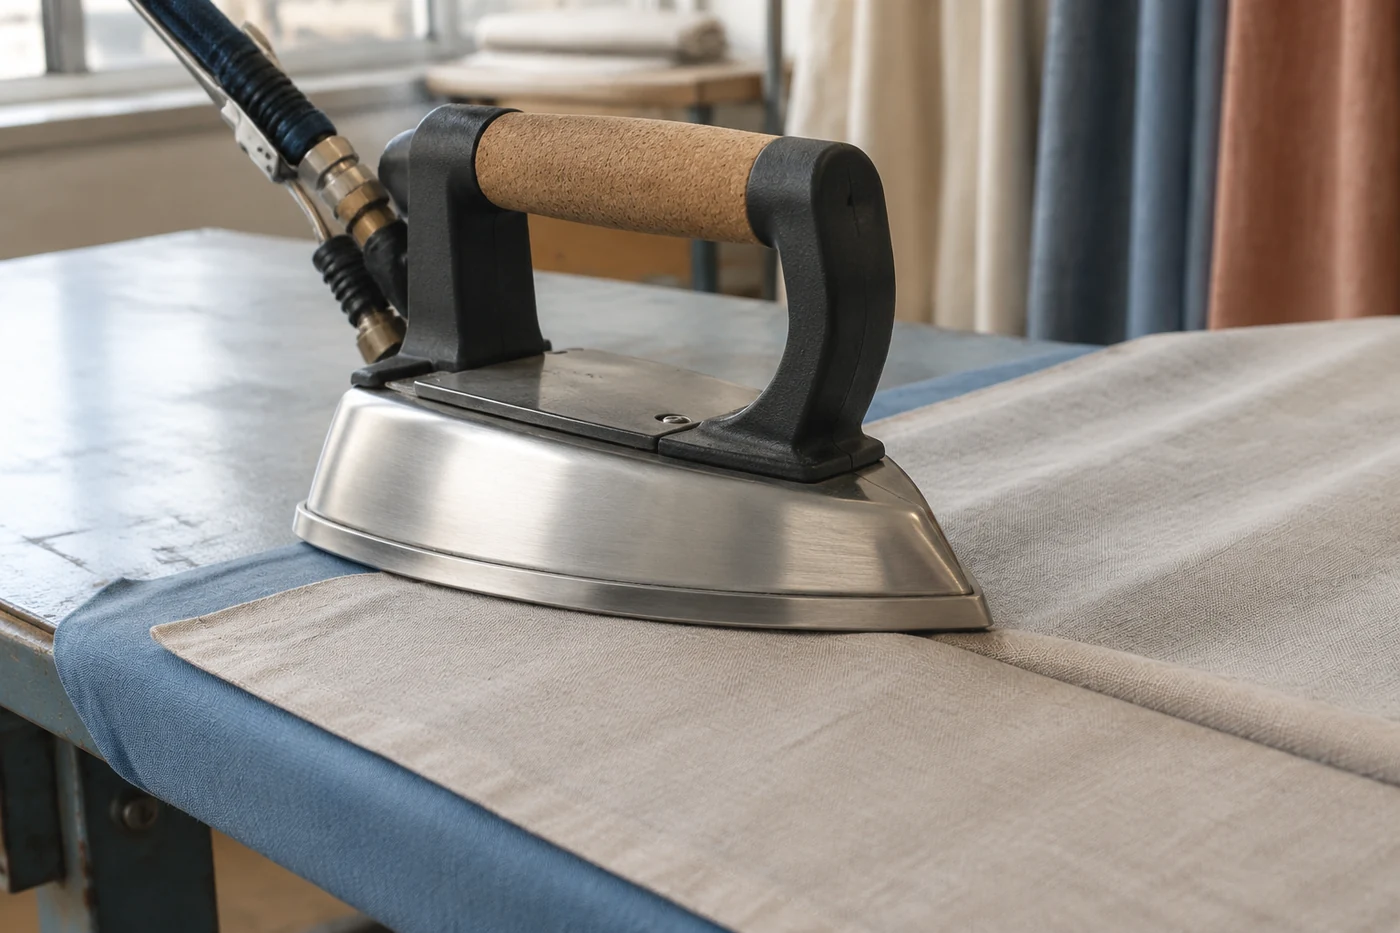
Паровой утюг в производстве штор влияет не только на внешний вид складок и полотна. Во время влажно-тепловой обработки он передаёт ткани тепло, влагу и механическое воздействие от движения подошвы. Если один из этих факторов меняется от операции к операции, результат становится нестабильным: на одной детали поверхность разглаживается равномерно, а на другой появляются заломы, следы давления или различия в фактуре.
Ежедневная проверка нужна не для поиска неисправностей и самостоятельного вмешательства в конструкцию оборудования. Её задача — убедиться, что инструмент находится в рабочем состоянии перед передачей нагрузки на материал. Оператор оценивает доступные признаки работы: как ведёт себя подача пара, насколько предсказуемо утюг скользит по поверхности, нет ли видимых загрязнений или повреждений рабочих элементов.
Финишный результат зависит от всей системы: утюга, пароподачи, покрытия стола, вакуума или поддува и свойств ткани. В системах влажно-тепловой обработки параметры выбирают с учётом состава, отделки и конструкции материала, поэтому конкретные режимы проверяют по технической документации оборудования и рекомендациям для конкретного полотна.
Последовательность внешней проверки рабочего инструмента
Перед началом смены или серии финишных операций проверка должна идти от простых наблюдений к оценке результата на ткани. Такой порядок уменьшает количество случайных изменений: сначала исключают очевидные факторы, затем оценивают влияние процесса.
- Осматривают рабочую поверхность утюга и убеждаются, что на ней нет видимых загрязнений или посторонних частиц, способных оставить след на материале.
- Проверяют наличие и стабильность подачи пара в штатном режиме работы оборудования, обращая внимание на равномерность выхода пара, а не только на его наличие.
- Оценивают движение утюга по рабочей зоне: рывки, необычное сопротивление или изменение скольжения могут влиять на равномерность обработки.
- Проверяют взаимодействие с оборудованием рабочего места: состоянием поверхности стола и работой предусмотренных функций вакуума или поддува пользуются согласно инструкции конкретной системы.
Если при проверке обнаружено отклонение, важно зафиксировать признак и не смешивать несколько изменений одновременно. Например, изменение подачи пара и одновременная смена давления прижима не позволит понять, что именно повлияло на результат.
Почему стабильный пар влияет на качество финиша
Пар в процессе обработки выполняет несколько функций. Он помогает размягчить волокнистую структуру материала, облегчает формирование нужной формы и влияет на распределение влаги в зоне обработки. Однако важна не только величина подачи, а её повторяемость от одного прохода к другому.
При нестабильной подаче оператор получает разный результат даже при одинаковом движении рукой. Один участок ткани может получить достаточно влаги для формирования поверхности, а соседний — меньшее воздействие. После охлаждения различия становятся заметнее, особенно на материалах с выраженной фактурой, направленным ворсом или сложной структурой плетения.
Влажно-тепловая обработка обычно включает сочетание нескольких элементов: утюга, пара и рабочей поверхности с функциями отвода воздуха или подачи воздуха. Каждый элемент влияет на поведение ткани, поэтому оценивать утюг отдельно от стола не всегда корректно.
Инженерная заметка. Вакуум на столе помогает удерживать и охлаждать материал после воздействия, а поддув может изменять контакт ткани с поверхностью. Поэтому одинаковое движение утюга на разных настройках рабочего места способно дать различный результат. При отсутствии точных данных по режимам используют технический лист оборудования и рекомендации по конкретному материалу.
Какие признаки показывают связь утюга и дефекта ткани
Не каждый дефект после финишной обработки связан с утюгом. Один и тот же внешний признак может иметь несколько причин. Например, неровность поверхности может появиться из-за особенностей материала, предварительной обработки, натяжения при изготовлении или условий влажно-теплового воздействия.
| Наблюдение | Возможные причины для проверки | Следующий шаг |
|---|---|---|
| Участки ткани выглядят обработанными по-разному | Неравномерная подача пара, изменение движения, различие структуры материала | Сравнить работу на одинаковом участке и проверить стабильность процесса |
| Появляются локальные следы после прохода | Состояние рабочей поверхности, загрязнение, особенности отделки ткани | Осмотреть инструмент и повторить контроль на образце материала |
| Форма детали быстро меняется после охлаждения | Недостаточное закрепление формы, особенности волокна, несогласованность операций | Проверить всю последовательность обработки, а не только утюг |
Главный принцип диагностики — менять только один проверяемый фактор за раз. Если одновременно заменить ткань, изменить режим подачи пара и изменить положение на столе, причина отклонения останется неизвестной.
Ошибки при пропуске ежедневного контроля
Отказ от короткой проверки чаще всего приводит не к одному крупному дефекту, а к накоплению небольших отклонений. Оператор может продолжать работу, компенсируя нестабильность увеличением времени обработки или дополнительными проходами. Это меняет нагрузку на материал и усложняет повторяемость результата.
Одна из распространённых ошибок — считать паровой утюг единственным источником качества. Даже исправный инструмент не компенсирует неподходящее сочетание материала, поверхности рабочего стола и выбранной технологии обработки. Обратная ситуация также возможна: хорошая ткань не устранит проблемы, если инструмент работает непредсказуемо.
Другая ошибка — ориентироваться только на визуальное состояние утюга. Внешне чистая поверхность не показывает полностью, насколько стабильно проходит рабочий процесс. Поэтому оценка должна включать наблюдение за результатом на ткани и сопоставление с предыдущими партиями или эталонным образцом.
Как связать состояние оборудования с результатом на шторе
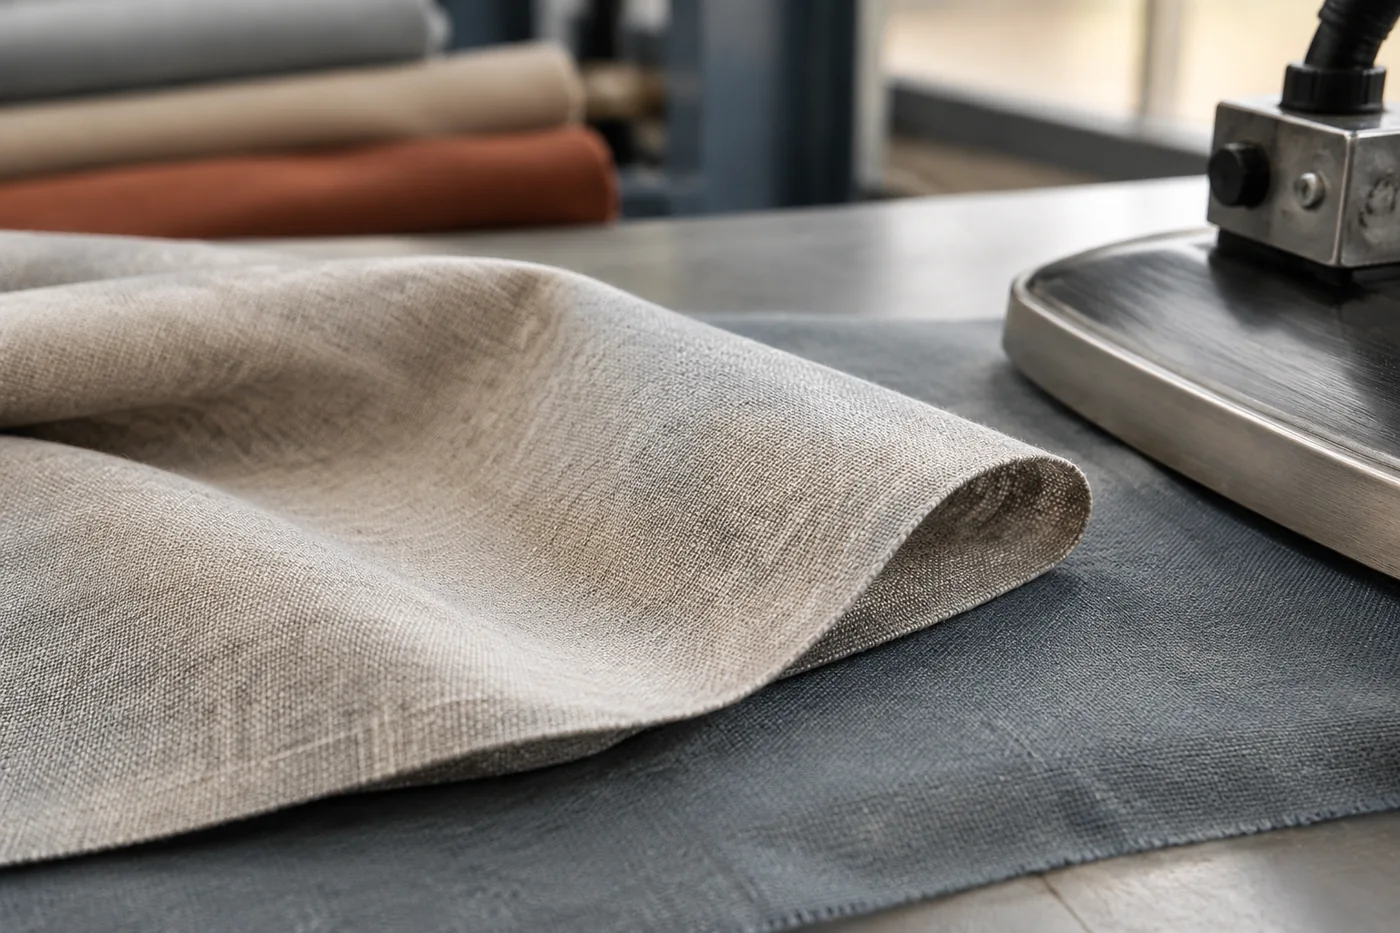
Для производственного процесса полезно рассматривать финиш как цепочку причин и следствий. Состояние утюга влияет на передачу энергии и влаги. Рабочая поверхность влияет на контакт и фиксацию формы. Материал определяет, насколько легко он принимает и сохраняет изменение структуры.
Если качество финиша изменилось, проверку начинают с вопроса: что именно стало другим? Это может быть состояние инструмента, порядок операции, свойства ткани или условия рабочего места. Такой подход позволяет не искать одну универсальную причину для всех случаев.
При вводе нового материала или изменении технологии ориентируются на данные производителя ткани и оборудования. Если в документации отсутствуют точные параметры, их не заменяют предположениями: рабочий режим подтверждают пробной обработкой и контролем результата в рамках принятого процесса.
Контроль перед работой как часть стабильного процесса
Проверка парового утюга перед финишными операциями занимает место между подготовкой оборудования и оценкой готовой шторы. Она позволяет заранее увидеть признаки нестабильной работы и не переносить случайные отклонения на всю партию.
Правильная последовательность проста: сначала наблюдение за инструментом, затем проверка взаимодействия с рабочим местом, после этого оценка поведения конкретного материала. Такой порядок помогает отделять проблему оборудования от свойств ткани и поддерживать предсказуемое качество без необоснованных изменений процесса.