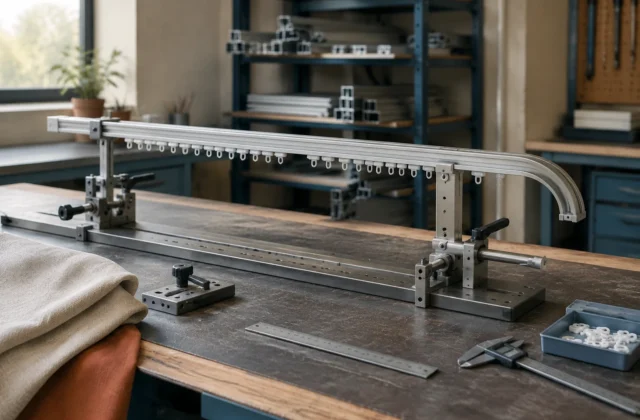
Сборка рулонных, римских и карнизных систем начинается не с фиксации деталей, а с проверки их положения относительно общей базы. На этом этапе оператор работает не только с отдельными компонентами, но и с геометрией всей системы: осью профиля, линией движения ткани, местами установки опор, приводов и направляющих элементов. Ошибка, допущенная до закрепления, обычно исправляется быстрее, чем дефект, обнаруженный после завершения сборки.
Зачем нужна сборочная база и что она контролирует
Сборочная база — это набор опорных поверхностей и приспособлений, относительно которых располагают детали. Ею могут быть стенд с упорами, направляющие, шаблоны положения, опорные площадки для профилей или измерительные элементы. Задача такой базы не удерживать деталь любой ценой, а задавать повторяемое положение во время операции.
Для карнизных систем критичными становятся положение профиля, посадка соединителей и размещение элементов, по которым перемещаются бегунки. Для рулонных систем контролируют соосность элементов вокруг трубы, положение опор и адаптеров. В римских системах важны расположение несущих элементов и равномерность установки деталей, связанных с движением полотна.
Если компонент установлен с небольшим отклонением, нагрузка может распределиться иначе. Деталь, которая должна передавать движение или удерживать нагрузку, начинает работать с дополнительным перекосом. Поэтому проверяют не только сам факт установки, но и отношение одной детали к другой.
Инженерная заметка. При оценке положения используют не «идеальное место детали», а заданную производителем систему отсчёта: базовую поверхность, ось, посадочное место или контрольный размер. Конкретные расстояния, допустимые отклонения и нагрузки относятся к определённой модели системы и проверяются по технической документации.
Основные точки проверки перед фиксацией компонентов
До закрепления деталей полезно пройти несколько последовательных контрольных точек. Такая проверка снижает риск того, что последующая операция скроет причину ошибки.
- Положение относительно базы. Проверяют, полностью ли деталь опирается на предусмотренную поверхность и совпадает ли с заданным направлением установки.
- Соосность и линия движения. Для элементов, связанных с вращением или перемещением, важно отсутствие заметного смещения относительно общей оси.
- Расположение соединительных элементов. Соединители, адаптеры и кронштейны должны занимать предусмотренное положение, иначе последующие детали могут установить с напряжением.
- Совместимость компонентов. Проверяют соответствие деталей одной системе: профиль, привод, опоры и рабочие элементы должны быть рассчитаны на совместную работу.
Эти проверки не заменяют измерения из технического листа. Они помогают обнаружить очевидное несоответствие до момента, когда доступ к узлу станет ограниченным.
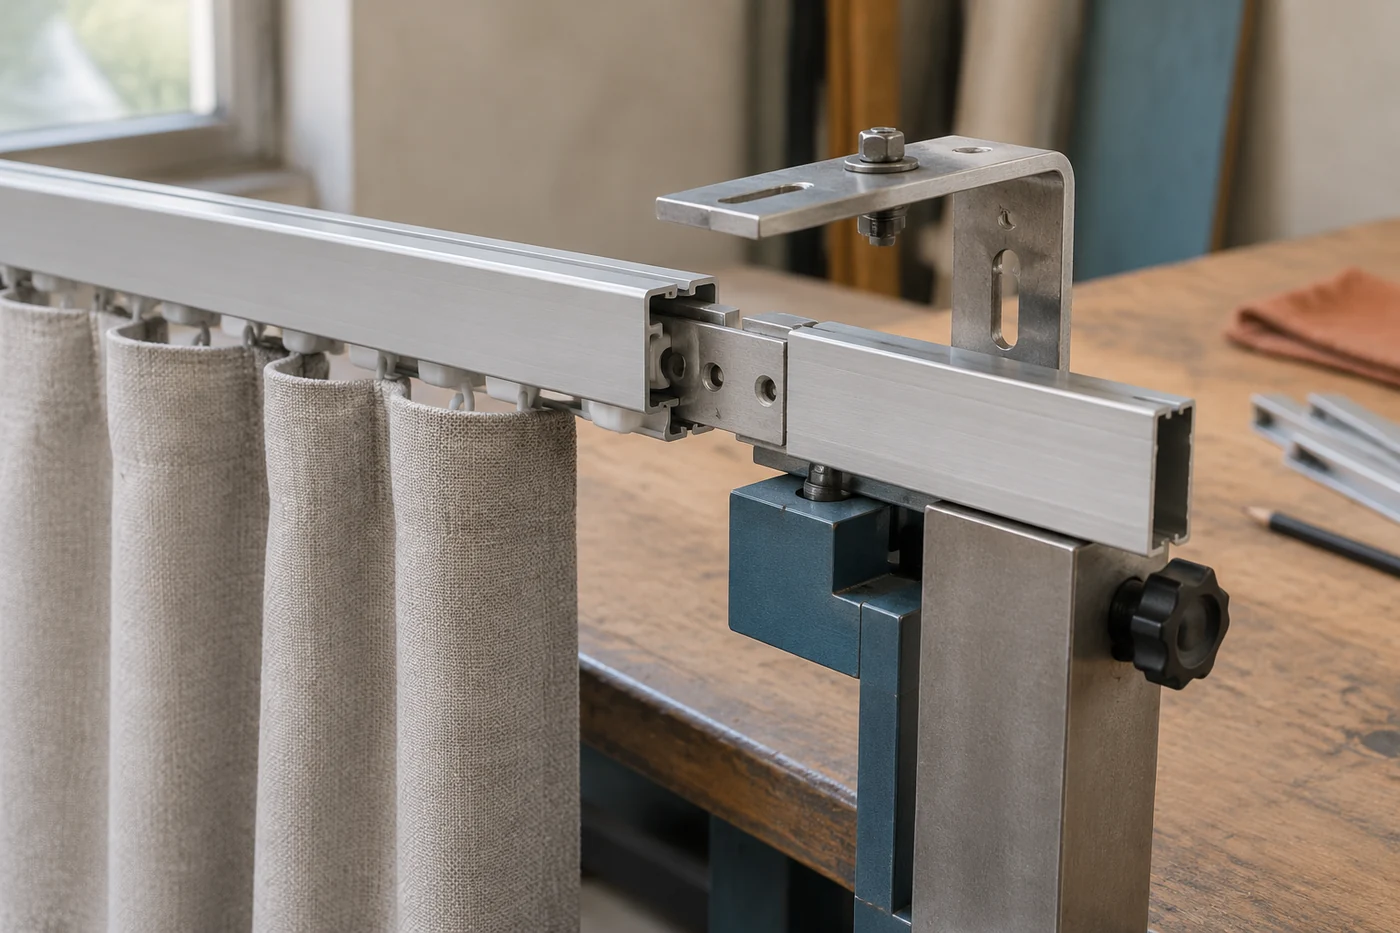
Почему небольшое смещение меняет работу механизма
Механические системы штор часто работают за счёт последовательной передачи движения. В рулонной конструкции вращение передаётся через приводные элементы к трубе, которая перемещает ткань. В карнизной системе усилие от ручного или моторного управления проходит через профиль и подвижные элементы. Любой перекос меняет направление действия силы.
Например, смещение опоры относительно предусмотренного места может привести к тому, что соседние детали будут компенсировать ошибку за счёт изгиба или дополнительного трения. Внешне система может выглядеть собранной правильно, но при эксплуатации проявятся шум, рывки или неравномерное движение.
Особенно важно контролировать небольшие детали, которые определяют положение крупных элементов. Небольшой адаптер или соединитель может задавать положение всей рабочей части механизма. Поэтому размер детали не всегда показывает её влияние на результат.
Оснастка, которая помогает удерживать положение
На сборочном месте применяют простые приспособления, которые уменьшают зависимость результата от ручной разметки. Их задача — сделать одинаковые операции повторяемыми.
Упоры задают крайнее положение профиля или детали. Опоры длинных элементов предотвращают провисание во время работы с профилями. Направляющие помогают сохранять линию установки. Мерительные базы и шаблоны позволяют быстро сравнить положение нескольких одинаковых изделий без постоянного повторного измерения.
Важно, чтобы оснастка соответствовала конкретной группе изделий. Универсальный внешний размер не означает совместимость: разные системы могут иметь отличающиеся места посадки, соединители и требования к размещению деталей.
| Контроль | Что проверяет оператор | Почему это важно |
|---|---|---|
| Опорная точка | Деталь установлена относительно заданной базы | Предотвращает накопление смещений между узлами |
| Направление установки | Ось и положение элемента соответствуют конструкции | Сохраняет правильную передачу движения |
| Совместимость деталей | Компоненты относятся к одной системе | Исключает работу элементов вне расчётного назначения |
Как обнаружить ошибку до завершения сборки
Главный принцип проверки — искать признаки несоответствия до фиксации. Если деталь приходится удерживать с усилием, подгонять без предусмотренного регулирования или совмещать через заметный перекос, это сигнал остановить операцию и проверить исходное положение.
Контроль проводят по нескольким признакам. Сравнивают положение с шаблоном или разметкой, проверяют свободное прилегание предусмотренных соединений, оценивают, не появилась ли нагрузка на соседние элементы до закрепления. Если после установки одного компонента изменилось положение другого, необходимо вернуться к предыдущей контрольной точке.
Для приводных систем дополнительно учитывают требования конкретного производителя. Настройки привода, конечные положения и порядок проверки зависят от модели оборудования, поэтому нельзя переносить последовательности действий от одной системы к другой.
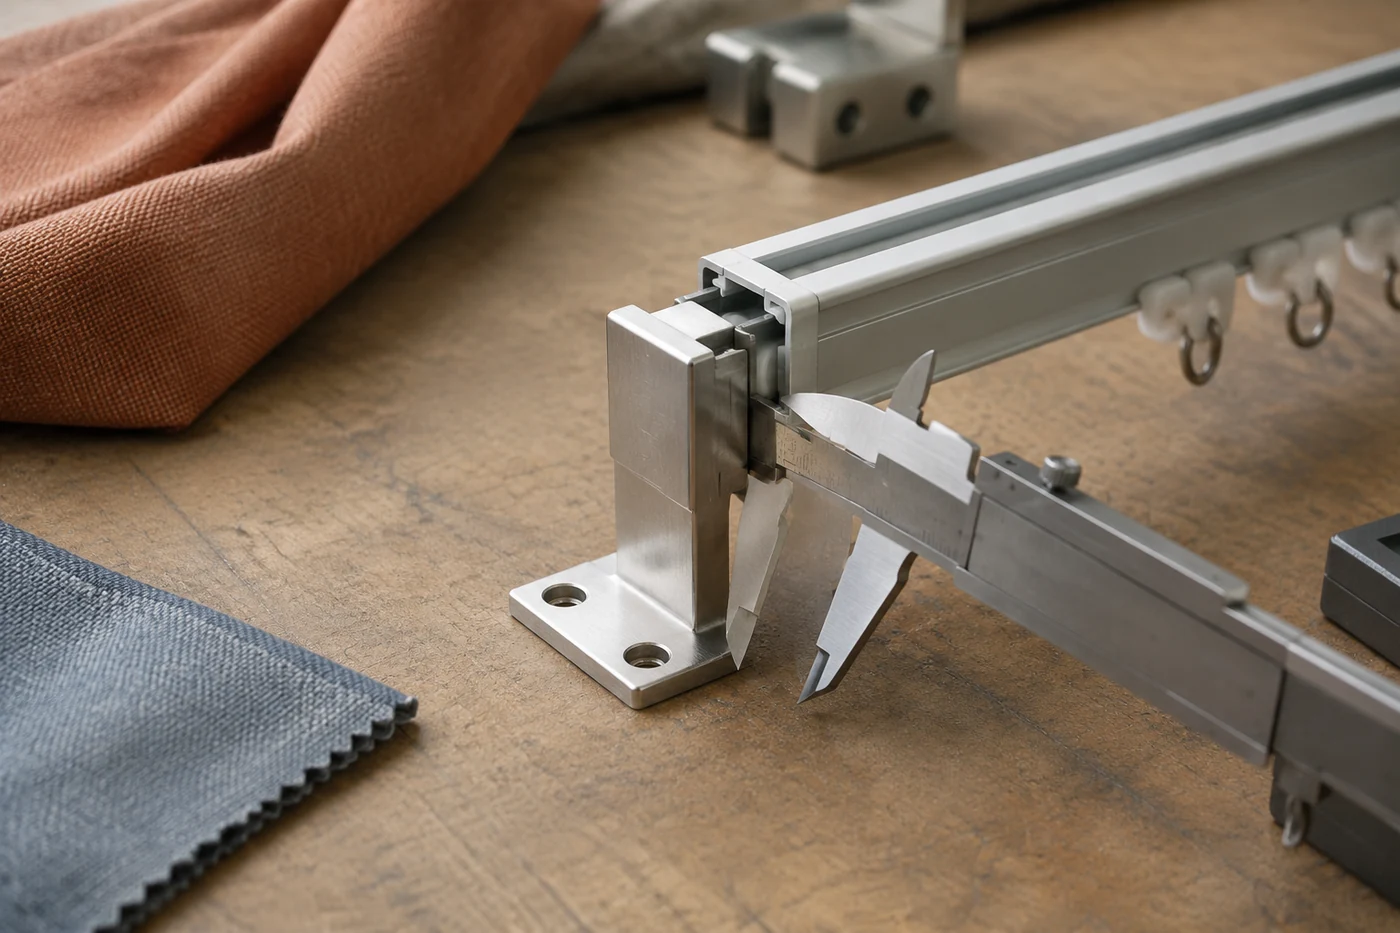
Разница между проверкой материала и проверкой положения
Контроль сборки включает не только геометрию. Материал деталей также влияет на результат, но проверяется иначе. Профили оценивают по отсутствию повреждений и соответствию конструкции. Трубы и элементы рулонных систем должны быть без дефектов, которые мешают установке совместимых компонентов. Ткань проверяют как часть общей системы, а не отдельно от механики.
При этом хороший внешний вид детали не гарантирует правильной работы. Компонент может быть без царапин и деформаций, но установлен с неверным положением. Поэтому визуальная проверка материала и проверка расположения должны выполняться вместе.
Финальная проверка перед закреплением узла
Перед переходом к окончательной фиксации оператору важно подтвердить три вещи: детали стоят относительно правильной базы, между совместимыми элементами нет вынужденного напряжения, а дальнейшая установка не скрывает доступ к контрольным местам. Такой порядок позволяет выявить ошибку на стадии, когда её причина ещё видна.
Сборочная база и оснастка не заменяют квалификацию специалиста, но делают процесс более стабильным. Чем сложнее система штор или оконных компонентов, тем важнее отделять операцию установки от операции фиксации и проверять положение до того, как соединение станет постоянным.