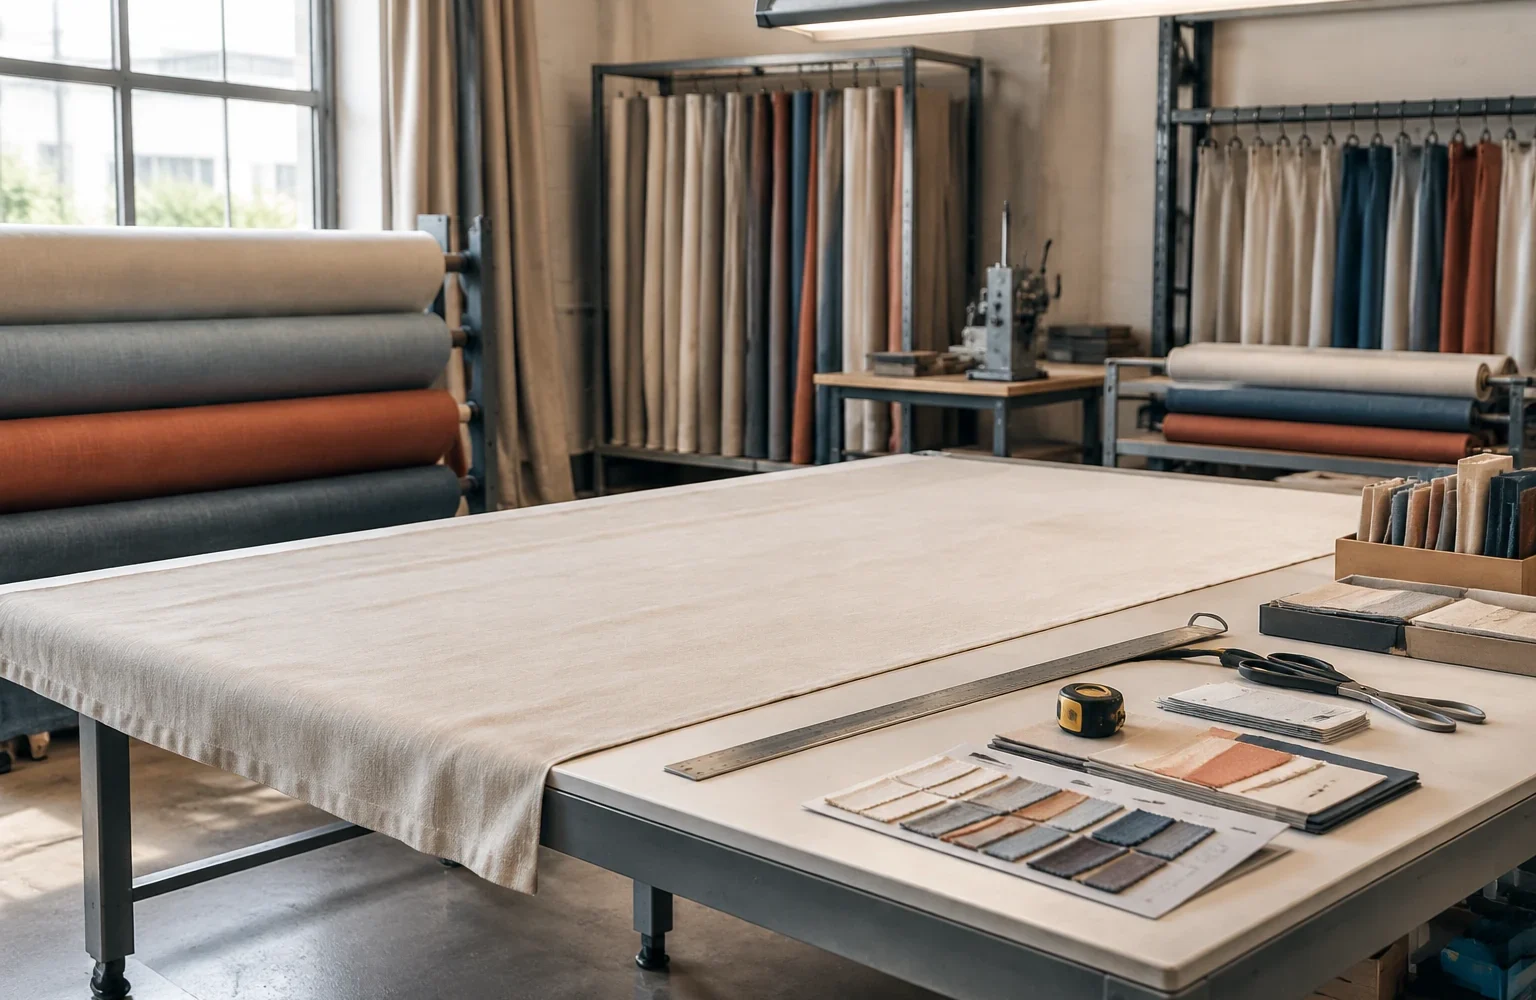
Контроль качества в производстве штор — это не отдельная операция перед упаковкой изделия. Это последовательная проверка материала, технологических операций и результата сборки. Если оценивать только готовую штору, часть причин дефектов уже сложно определить: ошибка могла появиться при раскрое, настройке швейного процесса, обработке края или установке элементов управления.
Задача производственного контроля заключается не только в поиске брака, но и в сохранении повторяемости. Для этого используют контрольные образцы, карты изделия, записи по партиям материалов и результаты проверок на отдельных этапах. Конкретные параметры зависят от конструкции шторы, оборудования и требований технологической документации.
Входной контроль ткани определяет основу будущего изделия
Первый этап проверки начинается до запуска ткани в производство. Здесь оценивают не внешний вид в интерьере, а свойства материала, которые влияют на обработку и дальнейшую эксплуатацию изделия. Важно сопоставить фактический материал с данными технического листа поставщика: состав, конструкцию полотна, особенности покрытия и назначение.
Для разных тканей критичны разные признаки. Плотные материалы с покрытиями требуют контроля состояния поверхности и равномерности структуры. Ткани для рулонных или экранных систем оценивают с учётом их оптических характеристик и назначения. Например, blackout и screen решают разные задачи, поэтому одинаковые критерии оценки светопропускания к ним неприменимы.
На практике фиксируют номер партии, сведения о материале, результаты проверки и выявленные особенности. Это позволяет при повторном заказе или появлении проблемы понять, связан ли дефект с конкретной партией ткани или с дальнейшей обработкой.
Инженерная заметка. Один и тот же визуальный дефект может иметь несколько источников. Например, неровность шва может быть связана не только с машиной, но и с сочетанием натяжения нитей, подачей слоёв материала или взаимодействием иглы с тканью. Поэтому корректная диагностика начинается с проверки причин, а не с хаотичного изменения настроек.
Операционный контроль показывает, где появляется отклонение
После входной проверки начинается контроль производственных операций. Его смысл — обнаружить изменение процесса до того, как оно превратится в серию одинаковых дефектов. Для этого проверяют не только конечный результат операции, но и соответствие технологической последовательности.
При раскрое контролируют соответствие деталей карте изделия, направление рисунка или структуры материала, наличие всех необходимых элементов. При шитье оценивают качество строчки, состояние краёв, равномерность обработки и отсутствие повреждений ткани. При установке фурнитуры проверяют правильность положения компонентов относительно конструкции изделия.
Особенно важна повторяемость. Если одна партия изделий выполнена хорошо, необходимо понимать, какие условия позволили получить такой результат. Поэтому в производстве используют записи о материалах, оборудовании и контрольных точках. Такие данные помогают отличить случайное отклонение от устойчивой причины.
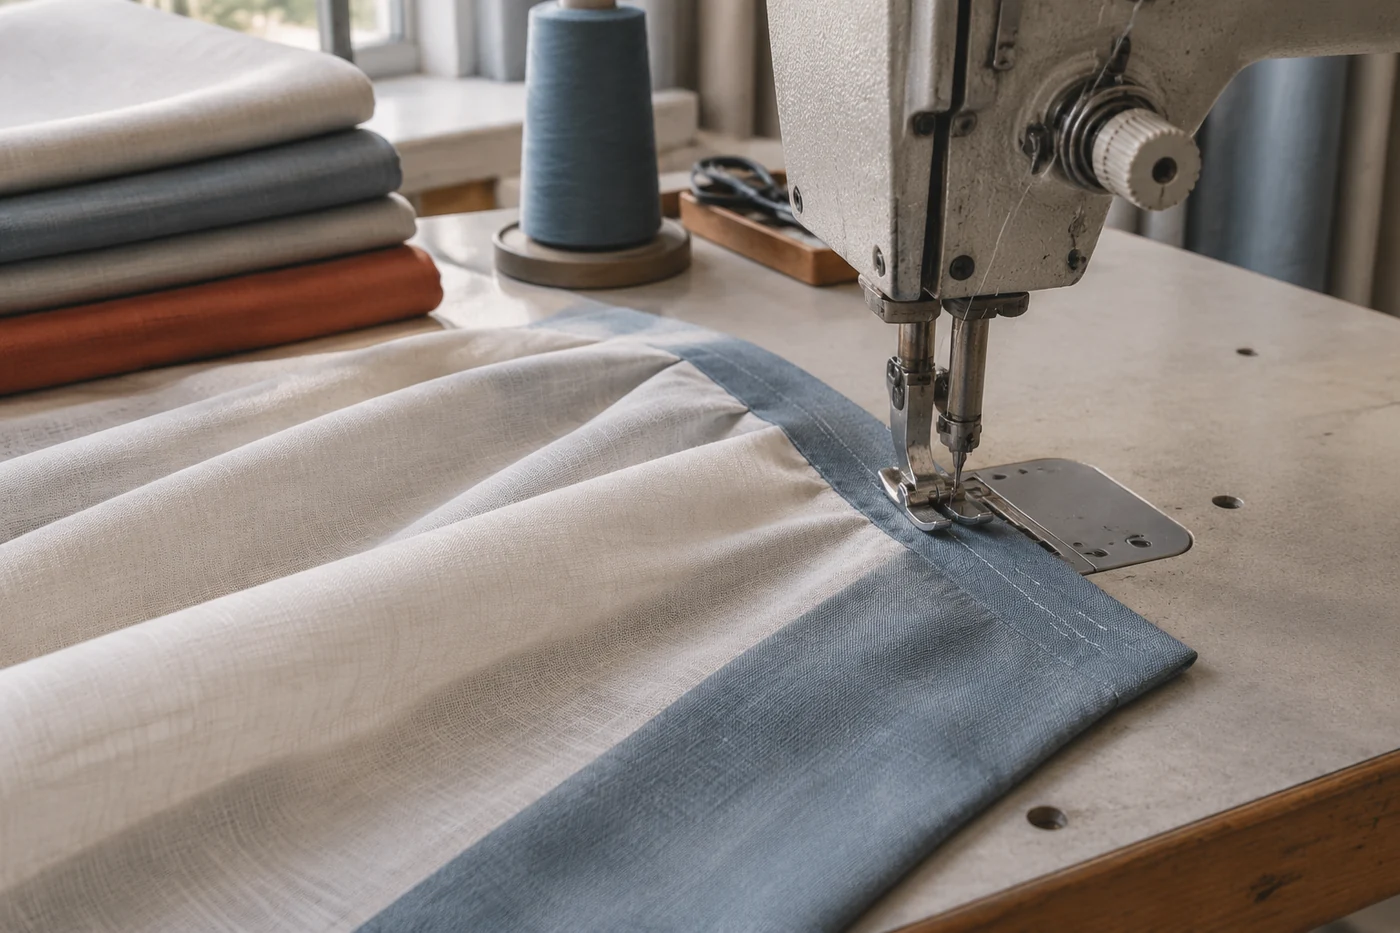
Контроль швов требует поиска причины, а не только исправления следствия
Стягивание шва — один из примеров дефекта, который нельзя объяснить одной причиной. Изменение натяжения нити может улучшить ситуацию в одном случае, но не решить проблему, если причина связана с подачей слоёв ткани или особенностями материала.
Диагностика начинается с сравнения: какой материал использован, на каком участке появился дефект, повторяется ли он на других изделиях, изменяется ли результат после проверки отдельных факторов. Такой подход позволяет не менять все параметры одновременно и сохранять понимание процесса.
Для производства штор это особенно важно, потому что в одном изделии могут сочетаться разные материалы: основное полотно, подкладка, лента, элементы крепления. Каждый слой по-разному влияет на поведение готовой конструкции.
Финальная проверка подтверждает соответствие карте изделия
Финальный контроль нужен не для поиска всех возможных проблем с нуля, а для подтверждения, что изделие соответствует заданным требованиям. Проверка включает сопоставление готового изделия с техническим заданием, контроль комплектации и оценку технологического состояния.
К контролируемым признакам могут относиться наличие всех предусмотренных компонентов, правильность сборки, отсутствие повреждений после производства и соответствие контрольному образцу или технологической карте. Универсальных размеров, допусков и нагрузок для всех изделий не существует: их определяют по конструкции и документации конкретного производителя или оборудования.
Если штора входит в систему с профилем, бегунками, соединителями или механизмами управления, эти элементы также проверяют как часть совместимой конструкции. Для таких систем допустимые нагрузки и правила сборки относятся к конкретной модели, поэтому их нельзя переносить на другие изделия без проверки технических данных.
Какие данные делают контроль повторяемым
Без фиксации результатов контроль превращается в субъективную оценку. Два сотрудника могут по-разному описать один и тот же дефект, если нет понятной системы записей. Поэтому производственные процессы используют измеримые признаки и единый порядок регистрации.
Полезная информация для повторяемости включает:
- данные о партии ткани и комплектующих;
- этап производства, на котором выявлено отклонение;
- описание признака дефекта без предположения о его причине;
- результат проверки после изменения условий процесса;
- связь изделия с технологической картой или контрольным образцом.
Такая информация помогает анализировать поток производства. Аналитические системы могут использовать данные о качестве, простоях и операциях для поиска повторяющихся проблем, но они не заменяют технологическую проверку и не определяют причину автоматически.
Почему дефект одного изделия не всегда означает проблему всей партии
При обнаружении отклонения важно установить масштаб проблемы. Единичный случай может быть связан с конкретной операцией или повреждением отдельного компонента. Повторяющийся дефект чаще указывает на изменение процесса, материала или условий производства.
Логика проверки строится по цепочке: материал — операция — сборка — готовое изделие. Такой порядок позволяет ограничить область поиска и не заменять анализ массовой перенастройкой оборудования. Чем лучше ведутся записи на каждом этапе, тем быстрее можно определить источник отклонения.
Контроль качества в производстве штор становится эффективным тогда, когда каждая проверка имеет понятную цель. Входной контроль защищает процесс от неподходящих материалов, операционный помогает удерживать стабильность изготовления, а финальный подтверждает соответствие готового изделия заданным требованиям.


