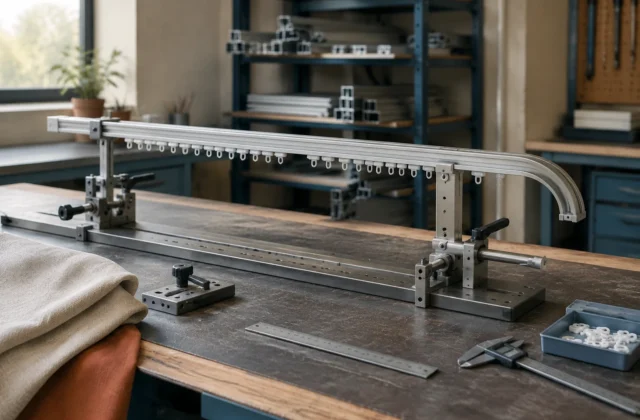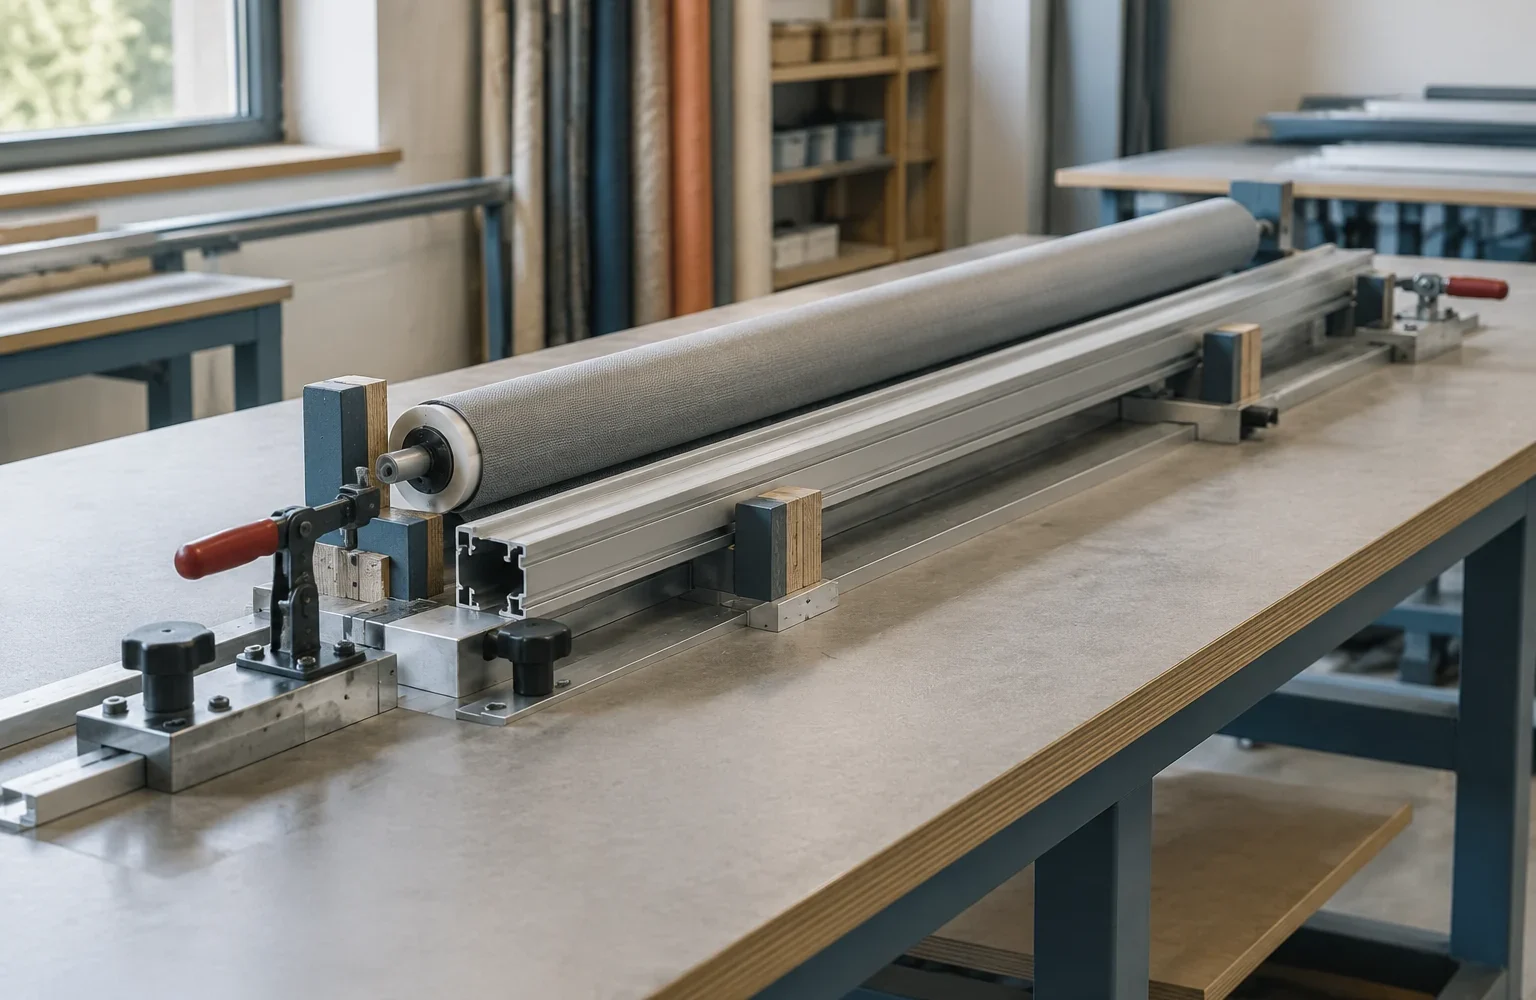
Фиксаторы на сборочном столе решают не задачу «прижать деталь посильнее», а задачу задать ей предсказуемое положение относительно рабочей базы. От выбора схемы опоры зависит, будет ли профиль, труба или карнизный элемент сохранять положение во время сверления, подгонки, контроля или соединения. Особенно это заметно там, где собирают длинные профили и элементы рулонных, римских и карнизных систем.
У простой ручной оснастки почти всегда есть три функции: опереть деталь, ограничить ее перемещение и при необходимости создать прижим. Эти функции часто объединяют в одном упоре или паре зажимов, но механика у них разная. Упор воспринимает усилие в направлении, заданном контактом; прижим создает силу, которая увеличивает контакт с базой; направляющая ограничивает траекторию движения. Чем яснее разделены эти роли, тем проще понять, почему одна и та же оснастка хорошо работает с короткой деталью, но неудобна на длинном профиле.
Откуда берется удерживающее усилие
Базовый принцип ручного фиксатора — превратить движение руки в усилие, направленное на удержание детали. Винтовой прижим создает нагрузку за счет резьбы: при повороте рукоятки или винта губка перемещается относительно неподвижной части и прижимает заготовку к опоре. Рычажный механизм действует иначе: небольшое перемещение рукоятки дает более быстрое смыкание, после чего геометрия рычага помогает удерживать заданное положение.
Важна не сама величина нажима, а сочетание силы прижима, площади контакта и направления возможного сдвига. Если деталь лежит на столе, а усилие обработки пытается сдвинуть ее вдоль поверхности, удержание во многом зависит от трения между опорой и деталью. Если же упор расположен поперек направления сдвига, значительная часть нагрузки передается непосредственно через жесткий контакт упора со стенкой профиля.
Поэтому хороший фиксатор не обязательно самый «сильный». Избыточный прижим может деформировать тонкостенный элемент, оставить след на покрытии или сместить положение детали в момент окончательного зажатия. Для технологической оснастки важнее повторяемость положения и понятный путь передачи усилия.
Что происходит с деталью на столе
У сборочного стола есть рабочая база — плоскость, паз, ограничительная рейка, набор опорных точек или иная геометрия, относительно которой выполняется операция. Деталь должна иметь устойчивое положение относительно этой базы, иначе каждое следующее действие начинает зависеть от того, как оператор удерживает элемент рукой.
Условно механическую схему можно разобрать на четыре звена: стол, опора, деталь и фиксатор. Стол принимает реакцию от оснастки; опора формирует координату; деталь передает на нее внешнюю нагрузку; фиксатор не дает детали уйти из заданного положения. Если добавить направляющую, она задает еще и траекторию движения.
Для длинных профилей это особенно важно. Жесткость удержания зависит не только от зажима, но и от расположения опор. Один упор около края может удерживать короткую рейку достаточно стабильно, но длинный профиль при усилии в середине способен немного повернуться или прогнуться. Дополнительные опорные точки уменьшают такой эффект, однако их число и расстояние между ними нельзя назначать «по привычке»: они зависят от сечения, материала, массы и требований конкретной системы.

Какие элементы обычно фиксируют временно
Временная фиксация нужна там, где деталь должна оставаться на своей базе только на время конкретной операции. Это не обязательно сборка всего механизма. На практике оснастка помогает удерживать отдельные элементы до сверки размеров, соединения, обработки или установки следующего компонента.
Чаще всего на столе приходится стабилизировать длинные профили и направляющие, отдельные участки карнизов, трубы и комплектующие рулонных систем, а также тонкие элементы, которые неудобно одновременно держать и обрабатывать. Для римских систем похожая задача возникает при работе с карнизными и профилированными элементами, где важно сохранить линию относительно базы.
Полезный набор признаков для выбора временной фиксации выглядит так:
- деталь длинная и имеет заметный вылет за пределы одной опоры;
- операция создает боковое усилие, способное сдвинуть элемент;
- нужно повторять одно и то же положение на нескольких одинаковых заготовках;
- поверхность детали чувствительна к точечному контакту или царапинам;
- оператору приходится удерживать деталь рукой там, где одновременно нужен инструмент.
Отдельно стоит различать удержание за наружную поверхность и фиксацию по геометрическому элементу. Профиль с ребром или пазом может устойчиво базироваться по форме, тогда как гладкая труба чаще требует более осторожной опоры, чтобы контакт не превращался в перекос или проскальзывание.
Жесткость оснастки и качество сборки
Качество сборки страдает не только от люфта детали, но и от деформации самой оснастки. Если прижимная стойка прогибается, оператор ощущает, что заготовка «держится», однако ее координата при приложении рабочего усилия немного меняется. После снятия нагрузки деталь возвращается, а след операции уже остается в другом месте.
Есть и обратная ошибка: слишком жесткий точечный контакт используется для мягкого или тонкостенного элемента. Тогда положение действительно фиксируется, но возникает локальная вмятина. Особенно нежелателен контакт с кромкой или покрытием, которое легко повреждается.
Практически полезно разделять два критерия. Жесткость — способность оснастки сохранять геометрию под нагрузкой. Повторяемость — способность снова получить то же положение после разжима и следующей установки детали. Для серийной работы второе не менее важно, чем первое. Упор, который намертво держит один раз, но каждый цикл требует ручного «ловления» координаты, остается плохой технологической базой.
Инженерная заметка. Допустимую нагрузку на конкретный упор, стойку или крепление нельзя выводить из одного только вида оснастки. Ее проверяют по конструкции самого приспособления и, где применимо, по технической документации используемой системы: для профилей и кронштейнов допустимые нагрузки, расстояния между креплениями и другие ограничения относятся к конкретной модели. Для учебной оценки можно рассуждать по пути усилия, но такой расчет не заменяет заводские данные.

Где простые ручные упоры начинают проигрывать
Простой ручной упор удобен своей доступностью и быстрым изменением положения. Но у него есть четкие ограничения. Он плохо подходит, когда требуется одинаковая координата на большой серии деталей, потому что положение часто задается оператором визуально. Ограничение проявляется и на длинных профилях: малая жесткость, большой вылет и несколько направлений возможного перемещения делают схему чувствительной к приложению усилия.
Еще одна граница — разные по форме детали. Упор, рассчитанный на плоский профиль, может не дать устойчивого контакта с круглой трубой. Универсальная прижимная пятка иногда решает эту проблему, но увеличивает путь перемещения и не всегда исключает поворот детали вокруг продольной оси.
Материал тоже имеет значение. Металлический профиль переносит локальную нагрузку иначе, чем пластиковая деталь или элемент с декоративным покрытием. Контактная накладка из более мягкого материала уменьшает риск следов, но сама может деформироваться и постепенно менять размер рабочей поверхности. Поэтому состояние накладок, торцов упоров и резьбовых узлов относится к контролю оснастки, а не только к обслуживанию стола.
Как проверяют, что фиксатор действительно работает
Проверка начинается не с попытки затянуть сильнее. Сначала определяют, какое движение нужно исключить: продольный сдвиг, поперечное смещение, поворот или отрыв от базы. Затем смотрят, проходит ли предполагаемая рабочая нагрузка через жесткие элементы оснастки, а не через случайный упор корпуса или гибкую ручку.
Далее проверяют контактные поверхности. Они должны иметь понятную точку или площадку опирания без заметного люфта. На деталях с покрытием оценивают состояние накладок и отсутствие заусенцев. Для труб и профилей важно исключить перекос: деталь может быть зажата, но находиться не в той координате, которую требуется получить.
Последняя часть проверки — повторяемость. Деталь освобождают, возвращают на базу и снова фиксируют. Если положение заметно меняется без изменения настройки оснастки, проблема может быть не в силе прижима, а в геометрии базы, опор или самого фиксатора.
Именно поэтому простая оснастка остается рабочим инструментом только там, где ее механика соответствует операции. Для единичных и коротких операций достаточно ограничить нужное движение. Когда появляются длинные профили, повторяемые размеры, чувствительные поверхности и боковые нагрузки, сборочный стол требует уже не «зажима покрепче», а продуманной системы опор, упоров и направляющих.