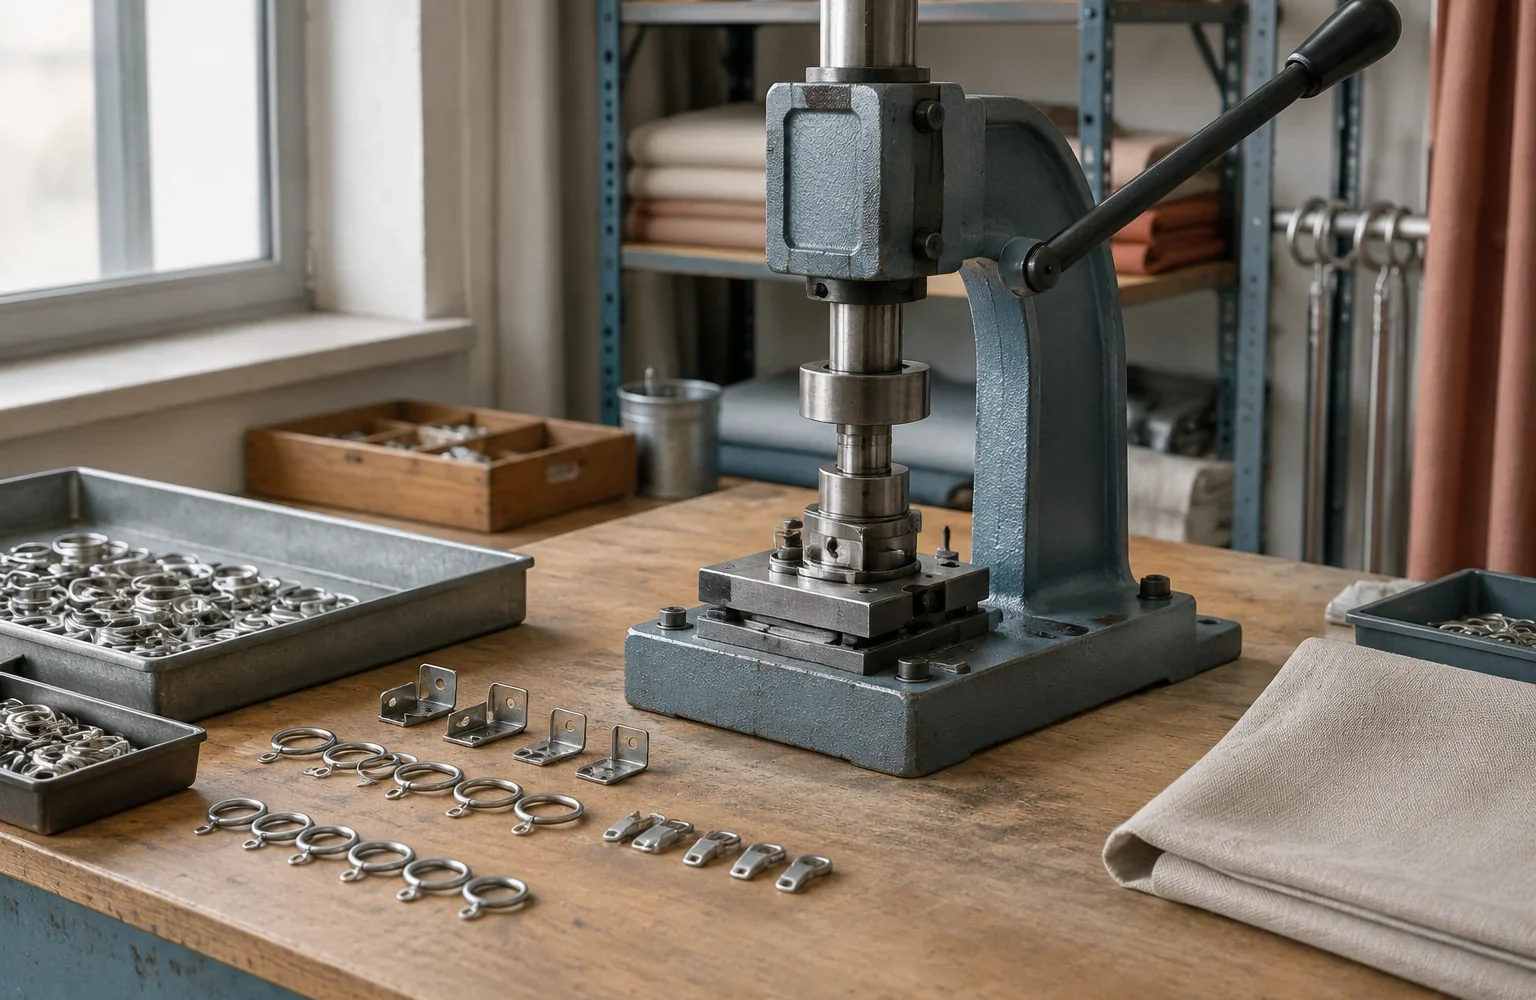
При изготовлении шторной и оконной фурнитуры пресс используется не просто как устройство для приложения усилия. Его оснастка формирует конкретное сопряжение деталей: положение элемента, направление деформации материала и итоговую геометрию соединения. Поэтому при переходе с одной фурнитуры на другую недостаточно заменить только один рабочий элемент. Верхняя и нижняя части инструмента должны соответствовать друг другу и самой детали.
Смена оснастки — это подготовительная операция, от которой зависит стабильность последующих операций. Ошибка на этом этапе может проявиться не сразу: деталь может выглядеть установленной, но иметь неправильное прилегание, повышенный люфт или локальное повреждение покрытия. Правильный порядок подготовки помогает обнаружить несовместимость до запуска серии.
Почему верхняя и нижняя оснастка работают только в паре
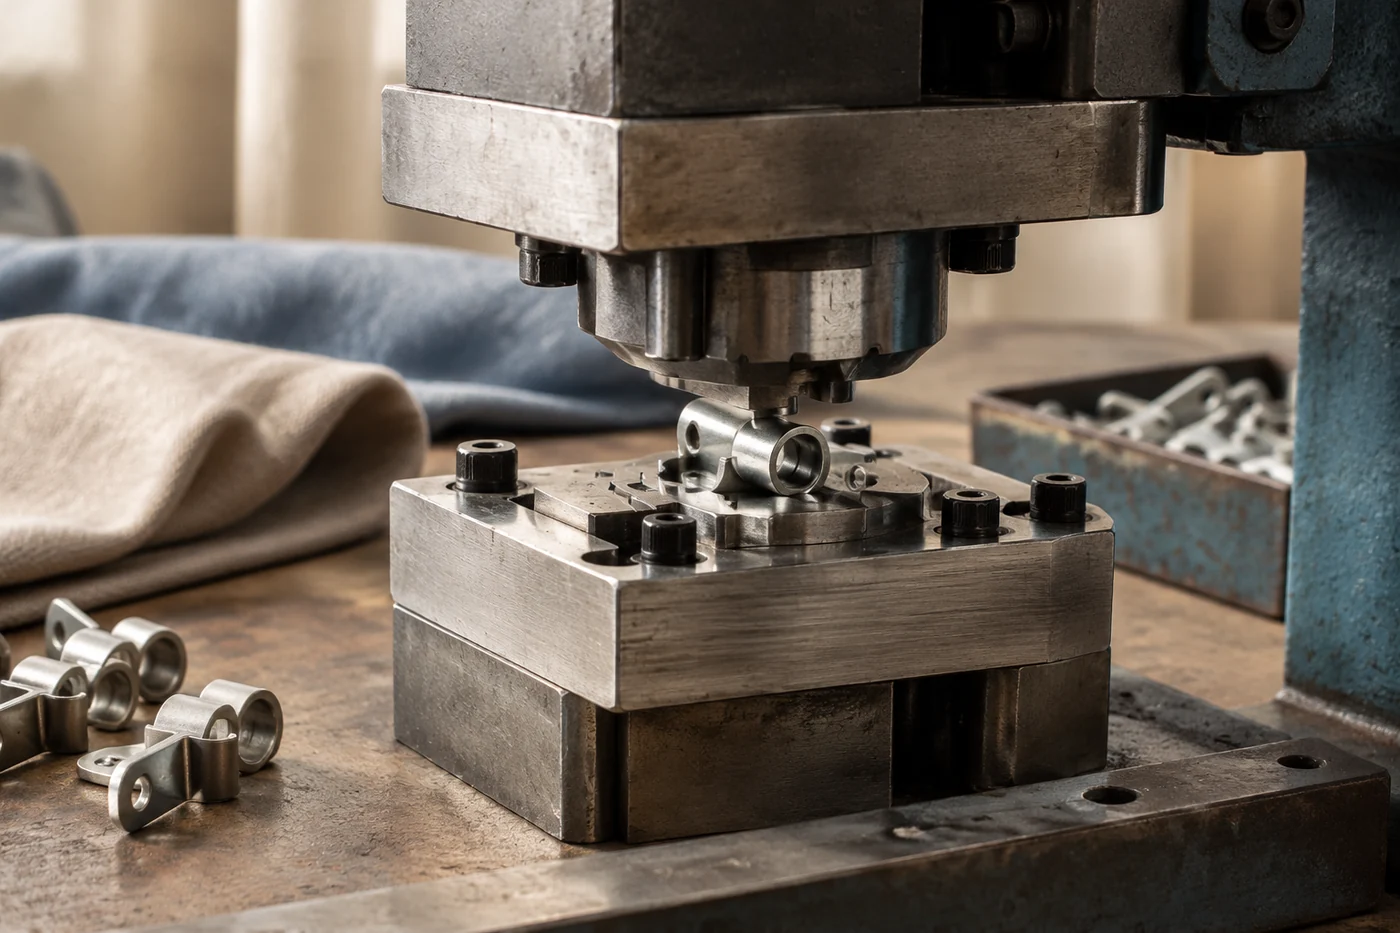
Рабочая пара пресса состоит из двух взаимодействующих частей. Верхний элемент задаёт контакт с одной стороной фурнитуры, а нижний поддерживает деталь и формирует ответную поверхность. Во время рабочего хода усилие распределяется между ними, поэтому форма одной части инструмента учитывается относительно формы другой.
Если установить элемент от другой системы или оставить неподходящую нижнюю часть, нагрузка может перейти на небольшую область детали. Вместо равномерного формирования соединения появляются перекосы, следы давления или деформация отдельных участков. Особенно чувствительны к этому детали с тонкими стенками, покрытиями или точными посадочными зонами.
Инженерная заметка. Оснастка не является универсальным переходником между всей фурнитурой одного назначения. Даже похожие внешне детали могут иметь разные рабочие поверхности, поэтому совместимость проверяют по документации конкретного инструмента и детали.
Подготовка к переходу на другую фурнитуру
Перед заменой оснастки определяют, какая именно деталь будет обрабатываться после переналадки. Важно учитывать не только название фурнитуры, но и её конструкцию: форму, размеры сопрягаемых участков, материал и способ формирования соединения.
Последовательность подготовки обычно строится вокруг нескольких проверок:
- сопоставление новой фурнитуры с предназначенной для неё парой верхнего и нижнего инструмента;
- проверка состояния снимаемых и устанавливаемых элементов оснастки;
- контроль чистоты рабочих поверхностей и отсутствия повреждений, которые могут изменить контакт деталей;
- проверка пробного соединения перед переходом к рабочей партии.
Конкретные параметры установки, размеры рабочих элементов и допустимые настройки зависят от модели пресса и комплекта оснастки. Их не следует переносить между разными инструментами без проверки технической документации.
Какие элементы меняются при переходе на другую фурнитуру
При смене типа детали меняется не только внешний рабочий наконечник пресса. Обычно оценивают весь комплект сопряжения: верхнюю оснастку, нижнюю опору, посадочные элементы и соответствие самой фурнитуры рабочей зоне инструмента.
| Элемент | Что проверяют | Почему это важно |
|---|---|---|
| Верхняя оснастка | Форма контактной части и соответствие детали | Определяет направление воздействия на фурнитуру |
| Нижняя оснастка | Опорную поверхность и совместимость с верхней частью | Влияет на распределение усилия |
| Фурнитура | Геометрию и состояние элемента | Даже подходящий инструмент не компенсирует повреждённую деталь |
В некоторых системах внешне близкие элементы могут отличаться рабочими размерами. Поэтому сравнение только по внешнему виду недостаточно. Оконная и шторная фурнитура часто содержит небольшие зоны сопряжения, от которых зависит работа всего узла.
Ошибки при несоответствии инструмента и детали
Одна из распространённых ошибок — попытка использовать имеющуюся оснастку для похожей фурнитуры без проверки. Такой подход экономит время только на этапе подготовки, но может привести к нестабильному качеству на готовых изделиях.
Основные признаки неправильного сочетания инструмента и детали связаны с изменением характера контакта. Это могут быть следы избыточного давления, неполное формирование соединения, смещение элемента относительно оси или необходимость повторной обработки.
Причина дефекта определяется не по одному признаку. Сначала исключают простые факторы: неверно выбранную пару оснастки, загрязнение рабочей поверхности, повреждение инструмента или самой детали. Только после проверки совместимости имеет смысл оценивать другие причины процесса.
Почему размеры нельзя переносить между моделями без проверки
В производстве фурнитуры часто встречается ситуация, когда две детали выполняют похожую функцию, но имеют разные конструктивные решения. Размер посадочной зоны, форма контакта или требования к поддержке материала могут отличаться.
Даже если внешний диаметр, длина или форма кажутся одинаковыми, это не означает полной совместимости. Рабочая геометрия пресса определяется не только размером детали, но и тем, как усилие передаётся через инструмент.
Поэтому данные одной модели нельзя автоматически считать настройками для другой. Корректный переход включает обращение к техническим данным производителя оборудования или оснастки и проверку на образце.
Контроль после установки новой оснастки
После замены комплекта оценивают не только сам факт установки инструмента, но и результат взаимодействия всех элементов. Проверяют пробное изделие, положение деталей и отсутствие видимых следов неправильного воздействия.
Контроль должен учитывать назначение конкретной фурнитуры. Для одних деталей критична точность соединения, для других — отсутствие повреждения покрытия или сохранение свободного движения после сборки. Универсального набора параметров для всех типов фурнитуры нет.
Документация производителей оборудования и фурнитуры обычно указывает совместимые компоненты и ограничения конкретных систем. Именно эти данные используют вместо переноса привычных настроек от другой модели.
Логика безопасной переналадки в производственном процессе
Смена оснастки пресса — это не отдельное действие, а последовательность подтверждения совместимости. Сначала определяется новая деталь, затем подбирается соответствующая пара инструмента, после чего проверяется состояние компонентов и результат пробной обработки.
Такой подход снижает риск накопления ошибок в серии. Пресс работает предсказуемо только тогда, когда фурнитура, оснастка и параметры процесса рассматриваются как единая система, а не как независимые элементы.