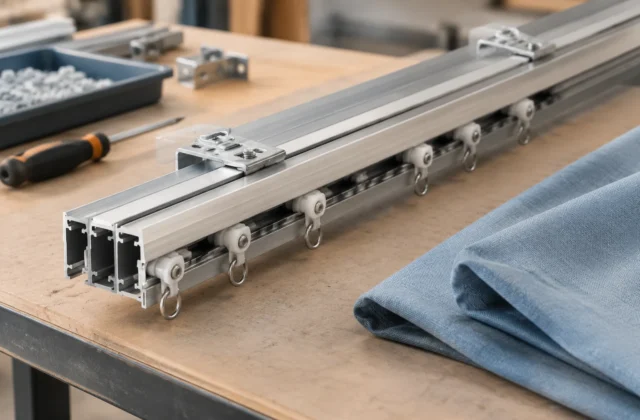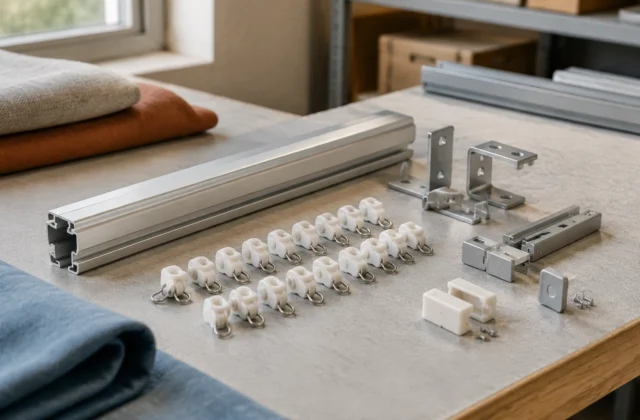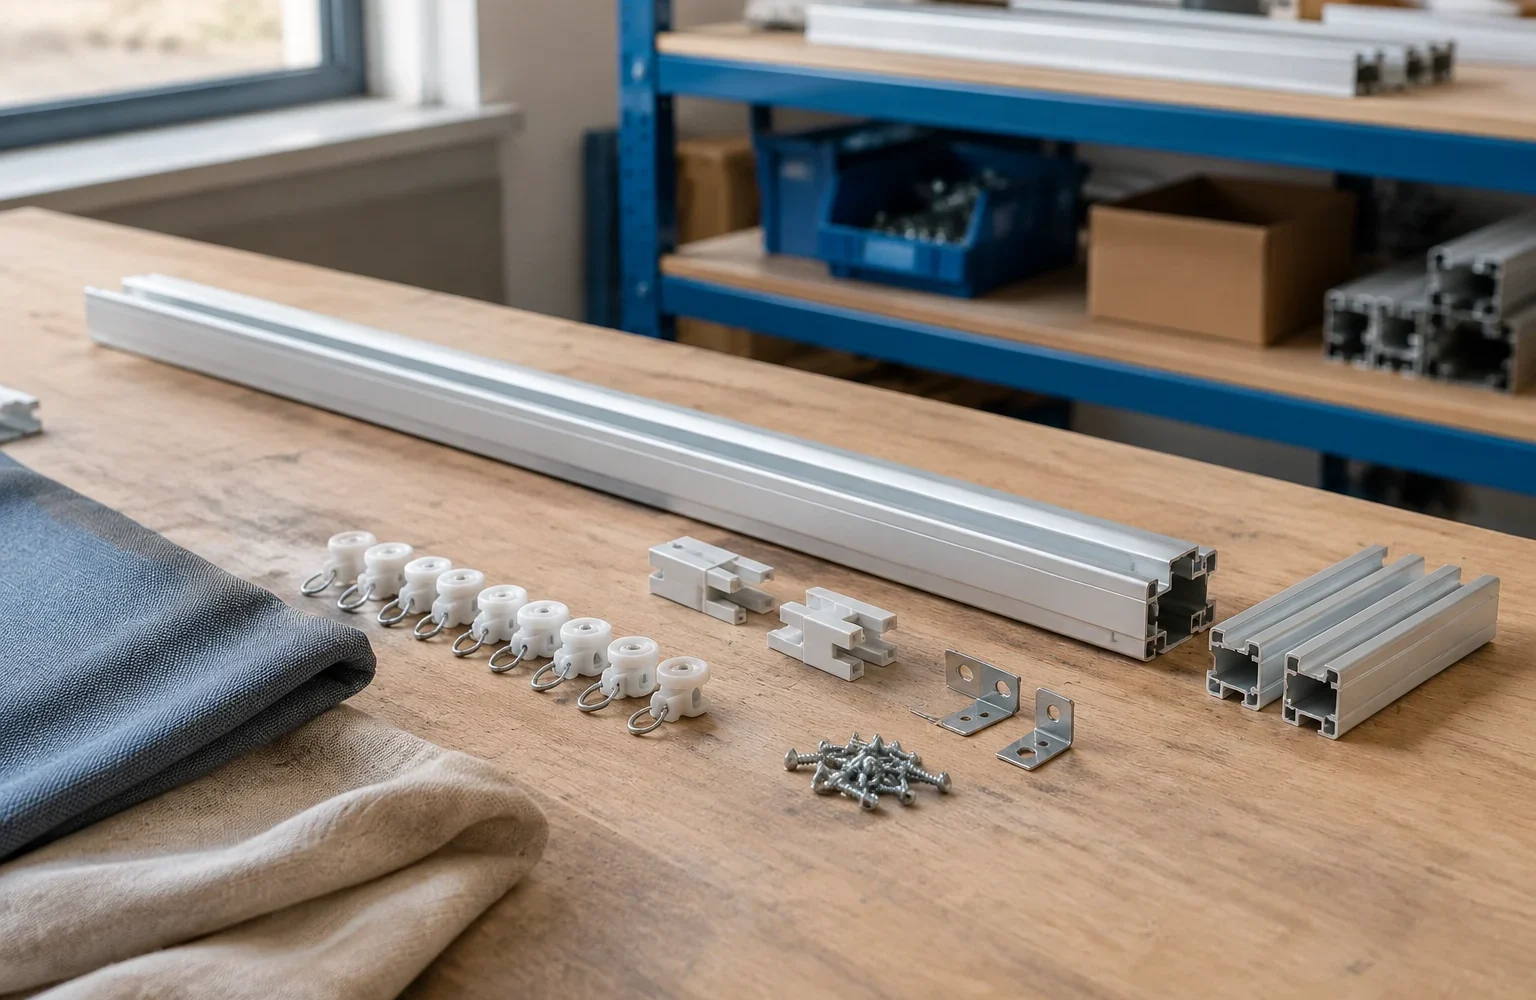
Соединение отдельных частей профильного карниза кажется простой операцией только до момента, когда система начинает работать под нагрузкой. Профиль может выглядеть собранным правильно, но небольшой перепад высоты, смещение оси или оставшийся после резки заусенец способны изменить траекторию движения бегунков. Поэтому стыковка профиля рассматривается не как механическое соединение двух деталей, а как восстановление единой направляющей.
Определение базы перед стыковкой профильных элементов
До установки соединителя необходимо определить базовую линию профиля. Ею служит рабочая поверхность, по которой движутся бегунки, а не только внешний контур детали. Если ориентироваться исключительно на видимые края, можно получить ситуацию, когда профиль выглядит ровным, но внутренняя дорожка имеет смещение.
Последовательность подготовки начинается с проверки длины элементов, соответствия соединяемых частей одной серии и состояния торцов. Профиль после резки должен иметь ровный край без деформации. Остатки стружки, металлические частицы или пластиковые заусенцы удаляют до установки соединителя, поскольку они могут попасть в рабочую зону движения.
Соединитель выполняет две задачи: удерживает части профиля в заданном положении и передаёт нагрузку между ними. Его совместимость определяется конкретной системой карниза. Размеры деталей, допустимые нагрузки и особенности монтажа проверяют по технической документации выбранной серии.
Инженерная заметка: место стыка является участком изменения жёсткости профиля. Даже небольшой перекос здесь влияет не на внешний вид конструкции, а прежде всего на условия контакта бегунка с направляющей.
Последовательность установки соединителя и выравнивания стыка
Стыковка выполняется после подготовки обоих элементов. Сначала профильные части располагают относительно общей оси, затем устанавливают соединительный элемент в предусмотренное положение. Важно не создавать принудительное смещение деталей для совпадения внешних поверхностей: рабочая геометрия должна сохраняться внутри направляющей.
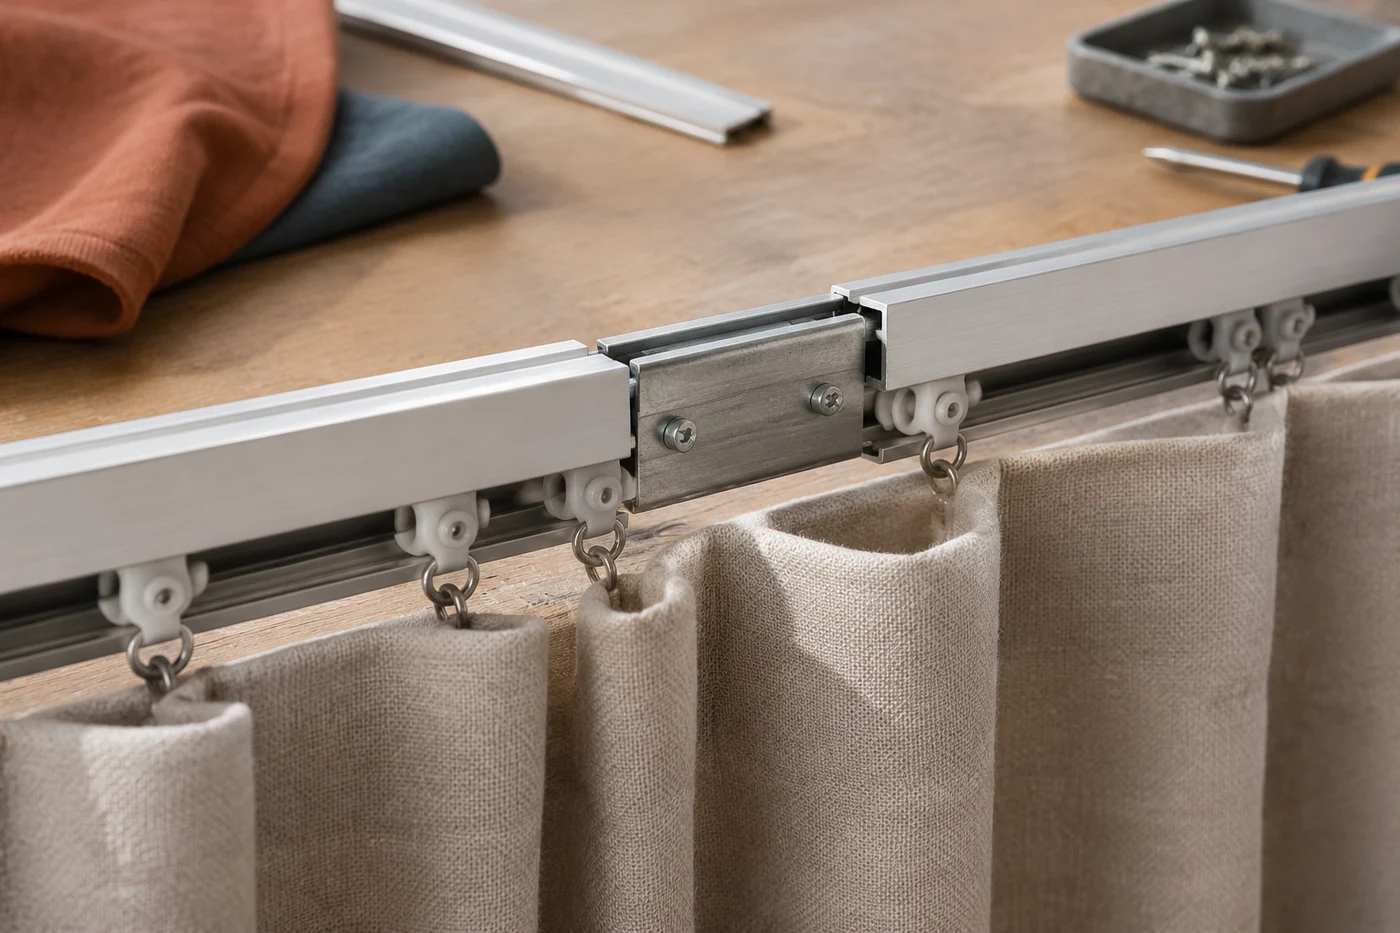
После соединения проверяют переход между секциями. Правильно установленный соединитель не образует ступеньки, которая мешает прохождению бегунков. Торцы профиля должны продолжать друг друга по высоте и направлению движения.
В многоканальных системах внимание уделяют не только внешнему совпадению профилей, но и разделению отдельных траекторий. Несовпадение каналов может привести к тому, что элементы управления или бегунки будут проходить участок соединения с дополнительным сопротивлением.
- проверить соответствие соединителя и профиля одной системе;
- осмотреть торцы после резки и удалить остаточные неровности;
- совместить рабочие поверхности направляющей, а не только наружные стороны;
- убедиться в отсутствии ступеньки или зазора в зоне перехода;
- проверить свободное перемещение комплектующих после сборки.
Признаки неправильного соединения профиля
Ошибки стыковки обычно проявляются не сразу при монтаже, а во время движения шторы. Главный признак — изменение усилия перемещения бегунков на одном участке пути. Если полотно движется легко до определённого места, а затем требует большего усилия, причиной может быть нарушение геометрии стыка.
Другой показатель — заметный переход между частями профиля при ручной проверке. Даже небольшой выступ внутри рабочей зоны способен задерживать бегунок. При этом внешний вид соединения может оставаться аккуратным.
К распространённым причинам относятся неправильное положение соединителя, неполное введение деталей, загрязнение направляющей после обработки и повреждение торца при резке. Каждая гипотеза требует проверки, а не замены деталей без выяснения причины.
Почему стык влияет на движение бегунков
Бегунок рассчитан на перемещение внутри непрерывной направляющей. Когда на пути появляется изменение положения профиля, меняется контакт между подвижным элементом и дорожкой. Возникают дополнительные силы трения, которые ощущаются как рывок или остановка.
Особенно чувствительны к качеству соединения длинные системы и конструкции с несколькими направлениями движения. В них отклонение одного участка может передаваться дальше по всей траектории. Поэтому точность соединения важна не только в месте установки соединителя, но и для всей механики карниза.
Материал профиля также влияет на требования к сборке. Жёсткие металлические элементы лучше сохраняют форму, однако требуют аккуратной обработки торцов. Профили из других материалов могут сильнее реагировать на повреждения края или неправильное соединение. В любом случае ориентируются на конструкцию конкретной системы.
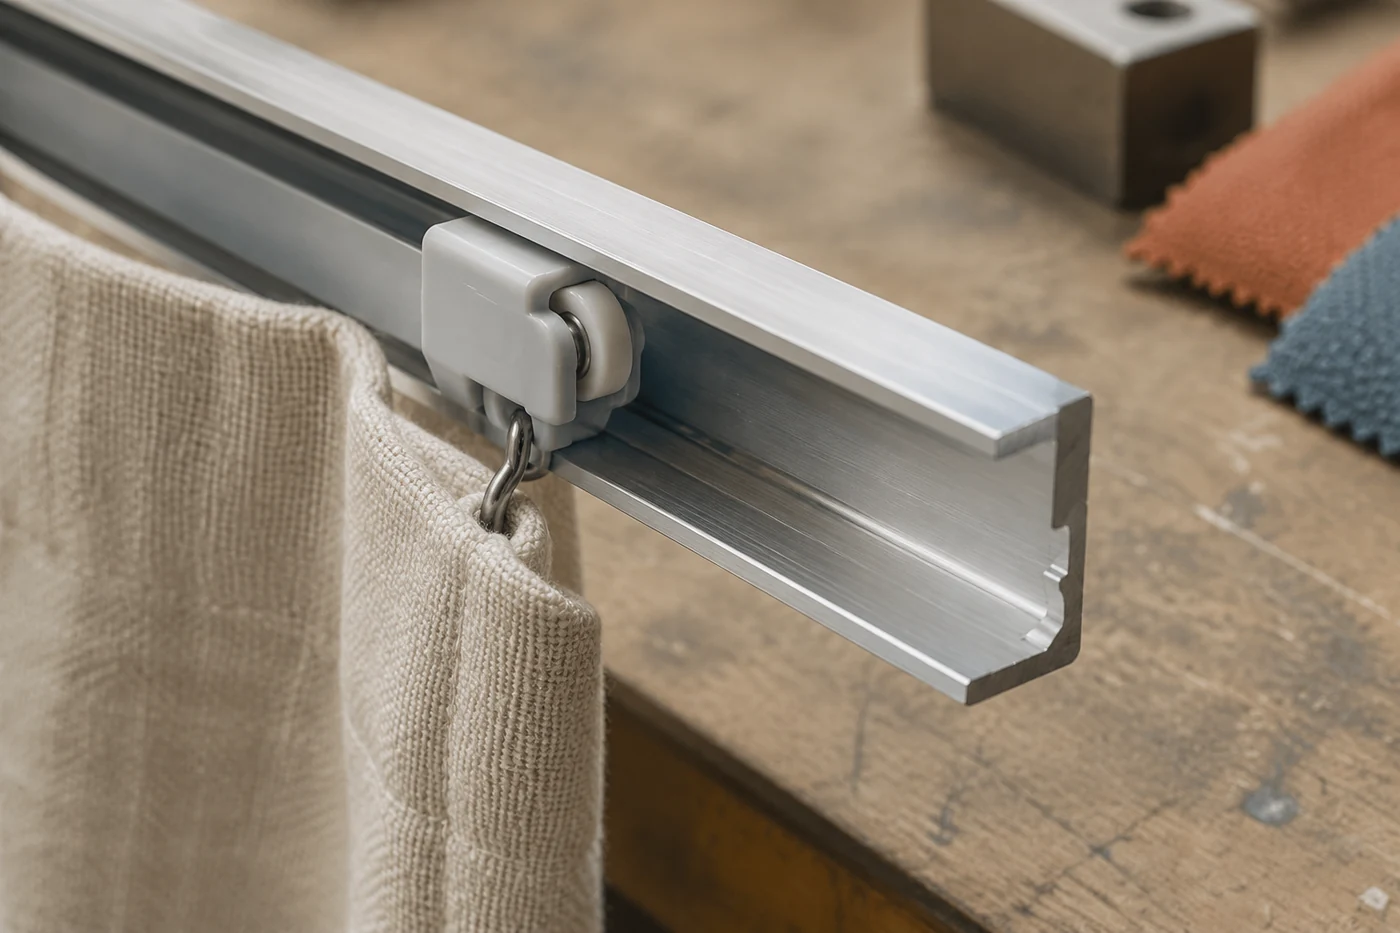
Контроль после установки соединителя
После механической сборки выполняют последовательную проверку. Сначала оценивают прямолинейность собранного профиля и положение стыка относительно общей линии. Затем устанавливают предусмотренные комплектующие и проверяют движение без ткани или с технологической нагрузкой, если это предусмотрено инструкцией.
Проверка должна включать несколько этапов:
Первый этап — визуальный контроль. Осматривают соединение, положение элементов и отсутствие видимых повреждений. Второй этап — проверка движения. Бегунки должны проходить через место стыка без заеданий и резкого изменения усилия. Третий этап — контроль комплектности: стопоры, опоры и другие элементы должны соответствовать выбранной системе.
Если после установки обнаружено сопротивление, не следует компенсировать его увеличением усилия при управлении. Сначала определяют источник проблемы: смещение профиля, загрязнение, несовместимость деталей или ошибка сборки.
Типичные ограничения и причины отклонений
У соединения профиля есть ограничения, которые нельзя оценивать отдельно от всей системы. Допустимая длина секций, расстояния между креплениями, тип нагрузки и особенности установки зависят от конкретной модели. Эти параметры проверяют по техническому листу производителя, а не выбирают универсально.
Нельзя считать соединитель элементом, который исправляет ошибки подготовки. Если профиль имеет повреждённый торец или неверную геометрию после резки, установка нового соединителя не устраняет проблему полностью. Сначала восстанавливают правильное положение деталей, затем выполняют повторную проверку.
Качественная стыковка профиля строится вокруг контроля причин: правильной базы, чистоты обработки, совместимости компонентов и проверки движения. Такой подход позволяет обнаружить проблему на этапе сборки, когда исправление не требует разборки всей оконной системы.