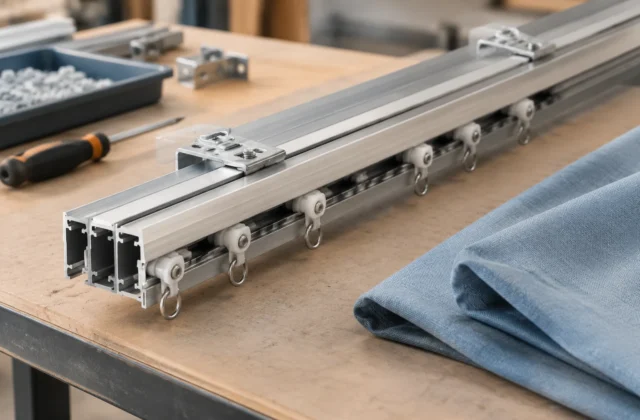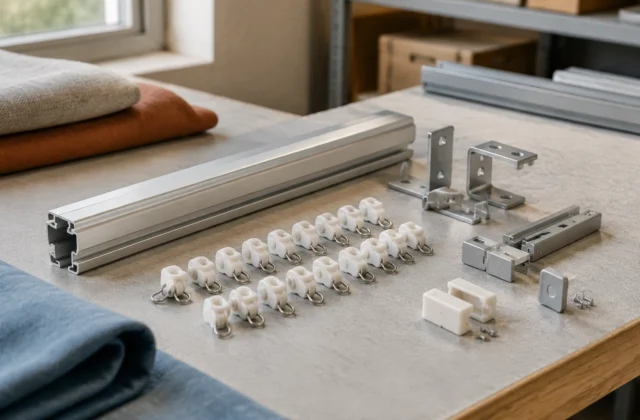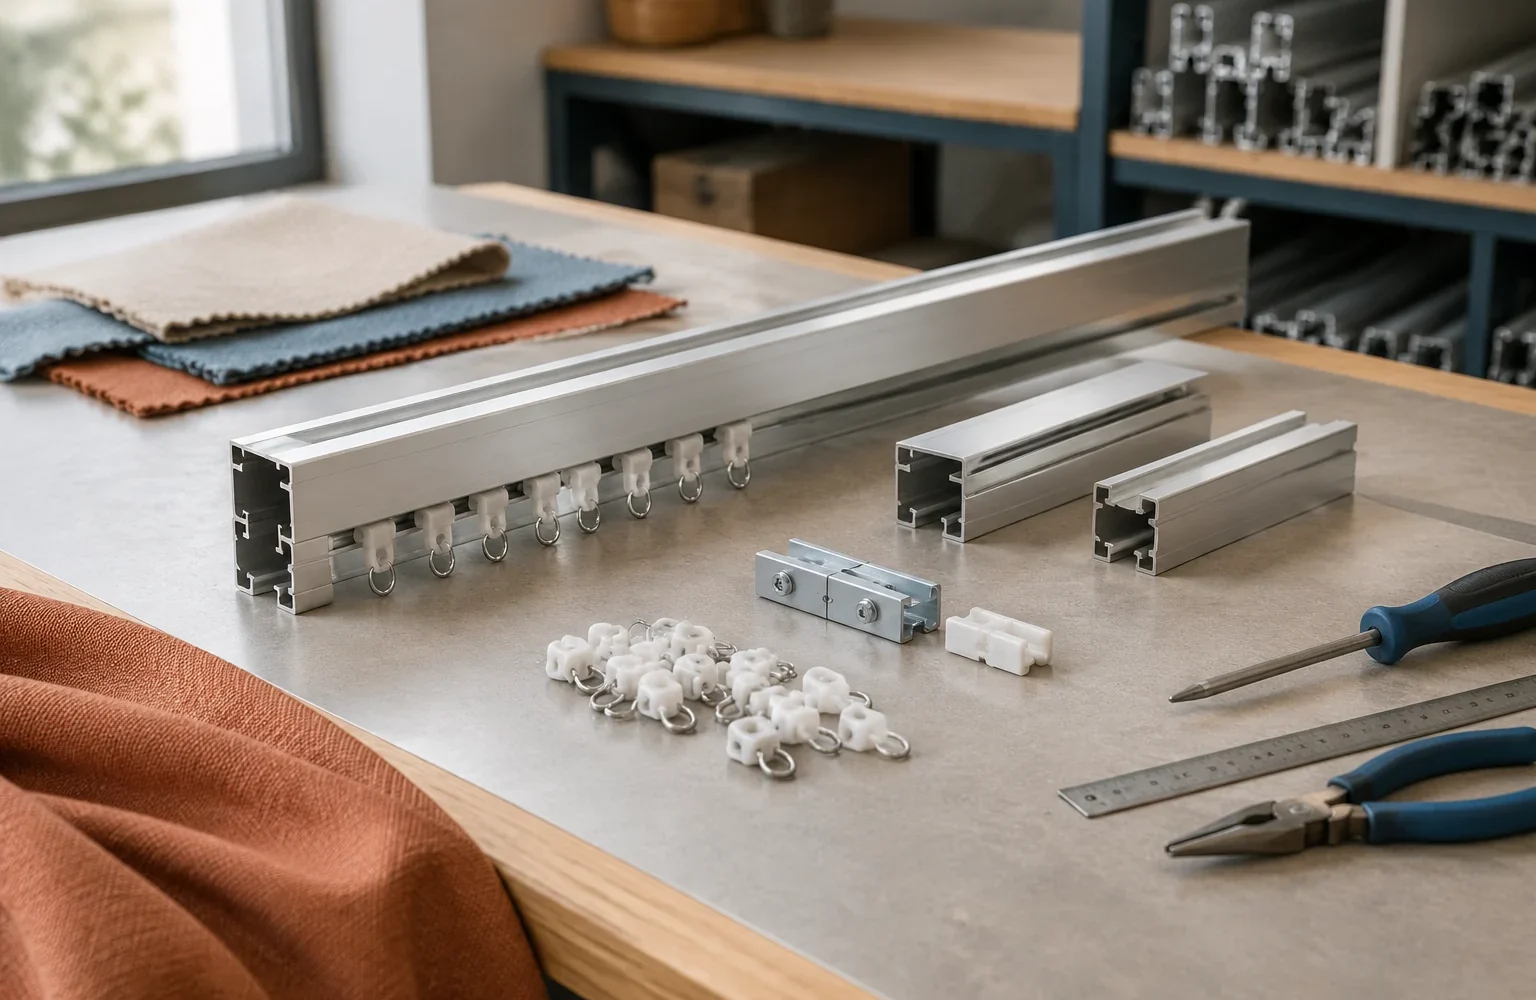
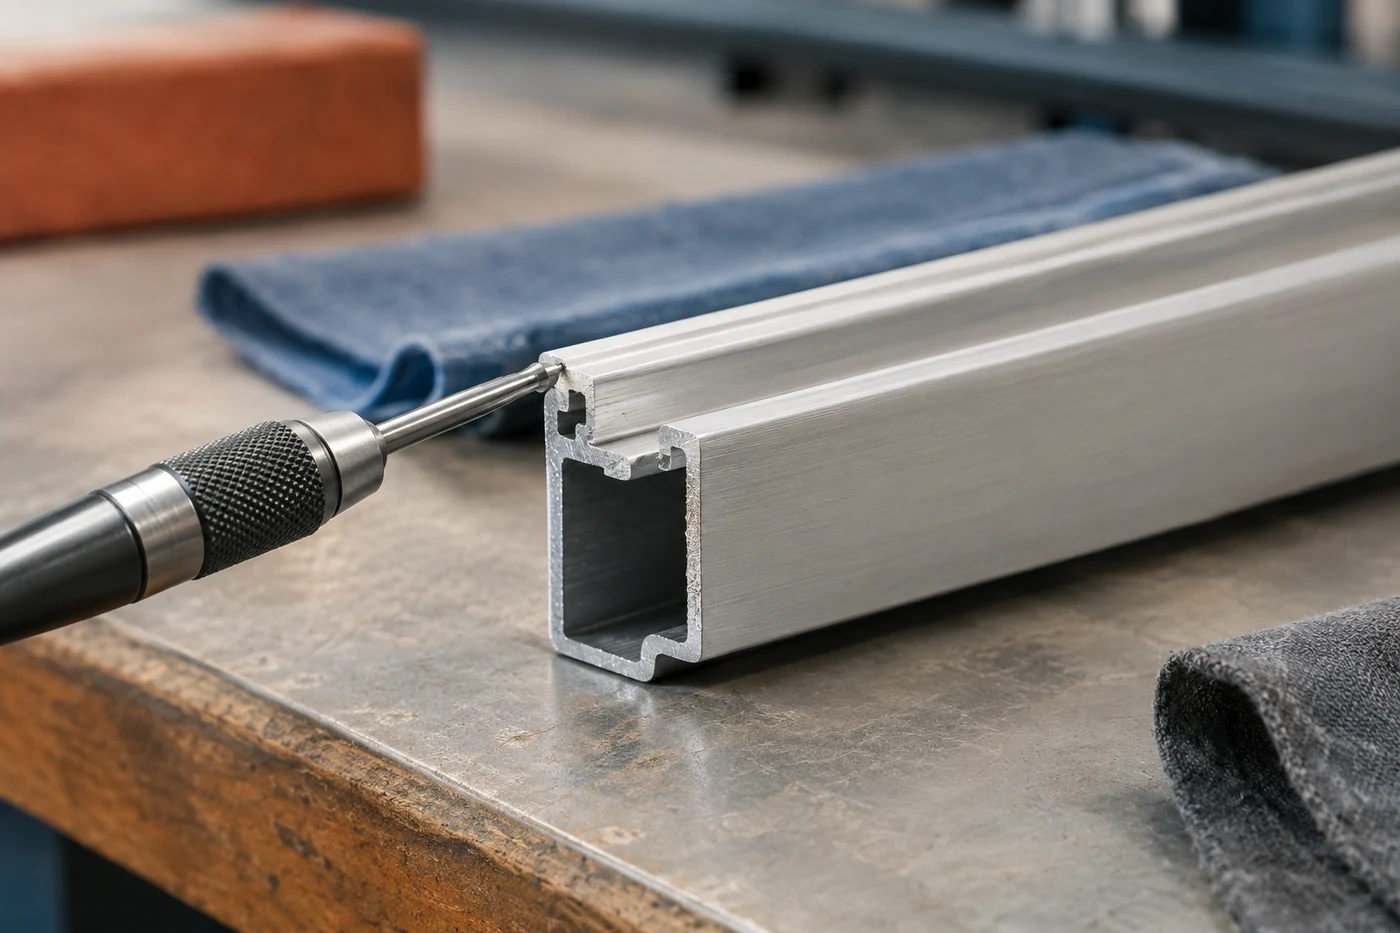
После резки профиль карнизной системы получает новый торец, который отличается от заводской поверхности. На нём могут оставаться острые кромки, мелкие выступы металла или пластика, следы деформации от инструмента. Для сборки это не косметическая проблема: торец является базой для установки соединителей, опор и некоторых механизмов, а внутренняя поверхность профиля участвует в движении бегунков и других подвижных элементов.
Правильная обработка после резки состоит не только в удалении видимого дефекта. Важно проверить, где именно образовалась неровность, какие детали будут контактировать с этой зоной и не нарушена ли геометрия профиля. Совместимость профиля, соединителей, бегунков, стопоров и опор определяется документацией конкретной системы, поэтому размеры, нагрузки и допустимые схемы установки проверяют по техническому листу выбранной серии.
Почему заусенец мешает сборке карнизной системы
Механика работы карниза основана на передаче усилия по заданной траектории. Пользователь или привод создаёт движение, бегунки перемещаются внутри профиля, а элементы соединения удерживают положение частей системы. Любая выступающая кромка изменяет этот путь: вместо плавного скольжения появляется локальное препятствие.
При сборке заусенец может мешать несколькими способами. Во-первых, он способен изменить положение соединителя относительно торца профиля. Во-вторых, он может зацеплять элементы, которые должны проходить через внутренний канал. В-третьих, острый край увеличивает риск повреждения пластиковых деталей при установке.
Инженерная заметка. В карнизной системе важна не только сила перемещения, но и постоянство сопротивления по всей длине хода. Небольшая неровность в одном месте может проявляться как рывок, остановка или дополнительный шум именно в момент прохождения этого участка.
Последовательность проверки торца перед обработкой
Обработку начинают с определения состояния профиля, а не сразу с удаления материала. Сначала проверяют, соответствует ли отрезанный элемент нужной длине и выбранной схеме сборки. После этого оценивают торец и соседние поверхности.
- Осматривают внешний край профиля по всему периметру, включая углы, где чаще остаются острые выступы.
- Проверяют внутренний канал, по которому перемещаются бегунки или устанавливаются подвижные элементы.
- Сравнивают торец с деталями, которые будут установлены рядом: соединителем, опорой или другим участком профиля.
- Проверяют отсутствие деформации после резки: смятый край нельзя рассматривать только как заусенец.
Если обнаружена деформация геометрии, простого снятия кромки недостаточно. Сначала необходимо установить причину: неправильный рез, неподходящий инструмент или нарушение условий обработки. Для конкретной системы порядок допустимых операций определяется инструкцией производителя.
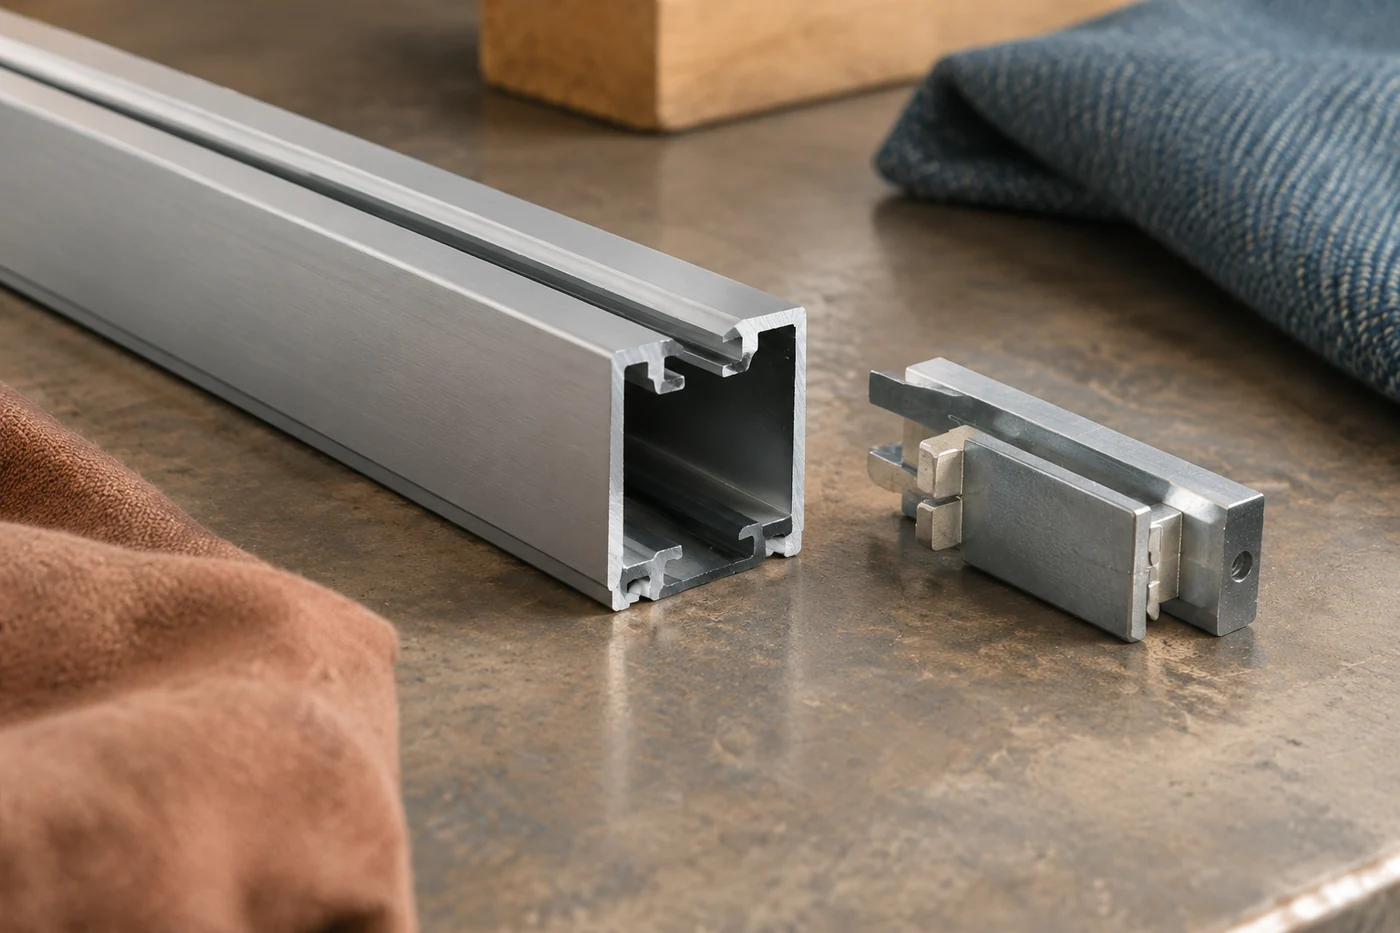
Какие зоны профиля требуют удаления неровностей
Главное внимание уделяют не всей поверхности профиля, а местам, которые участвуют в сборке и движении. Наружная кромка торца важна при установке соединительных элементов. Внутренние края важны для свободного прохождения бегунков и других деталей.
Особенно внимательно проверяют участки возле направляющих поверхностей. Здесь даже небольшой выступ может стать причиной неравномерного сопротивления. Если профиль состоит из нескольких частей, дополнительно контролируют переход между сегментами: соединение должно сохранять единую линию движения.
Для многоканальных систем значение имеет положение каждого канала. Разделение траекторий полотен означает, что ошибка на одном уровне не всегда заметна снаружи, но может проявиться при движении конкретной группы элементов.
Как обработка края влияет на движение элементов
После удаления заусенцев задача не состоит в изменении формы профиля. Нужно сохранить заводскую геометрию и убрать только препятствия, возникшие после резки. Слишком грубая обработка также может создать проблему: повреждение поверхности меняет условия контакта деталей.
При проверке движения оценивают не только факт перемещения, но и характер хода. Нормальная сборка должна обеспечивать предсказуемое движение в пределах требований конкретной системы. Если после обработки остаётся сопротивление, причину ищут в комплексе узлов: прямолинейности профиля, установке соединителей, положении опор и совместимости деталей.
| Признак после резки | Возможная причина | Что проверить |
|---|---|---|
| Деталь не входит до конца | Выступ на торце или деформация края | Форму торца и состояние сопрягаемой детали |
| Бегунок движется рывками | Неровность внутри канала или нарушение линии профиля | Чистоту канала и прямолинейность сборки |
| Соединение выглядит смещённым | Необработанный край или неправильная посадка элемента | Положение соединителя относительно базы профиля |
Когда проверяют состояние торцов в процессе сборки
Контроль торцов выполняют в несколько этапов. Первый этап — сразу после резки, пока профиль ещё не установлен в систему. Это позволяет отделить проблему обработки от последующих ошибок монтажа.
Второй этап — перед установкой соединителей и механизмов. Здесь важно убедиться, что подготовленная поверхность не создаёт препятствий для посадки деталей. Третий этап — после комплектования системы, когда проверяется фактический ход подвижных элементов.
Такой порядок уменьшает количество повторных операций. Если дефект обнаружен только после установки полотна или привода, поиск причины становится сложнее, потому что в проверке участвуют уже несколько связанных компонентов.
Различия материалов и ограничения обработки
Способ появления заусенцев зависит от материала профиля и инструмента резки. У металлических элементов чаще возникает тонкая кромка или острый выступ, у пластиковых деталей возможны остатки материала и деформация края. В обоих случаях принцип проверки одинаков: сохранить форму детали и убрать препятствие для сборки.
Нельзя переносить параметры обработки с одной системы на другую без проверки документации. Разные профили имеют собственную конструкцию внутренних каналов, способы соединения и требования к комплектующим. Допустимые нагрузки, расстояния между креплениями и другие эксплуатационные параметры относятся к конкретной модели, а не к карнизным системам в целом.
Финальный контроль перед установкой механизмов
Перед установкой механизмов проверяют, что профиль соответствует проектной длине, торцы подготовлены, соединительные элементы устанавливаются без перекоса, а движение подвижных деталей происходит по предусмотренной траектории. Отдельно оценивают комплектность: профиль, бегунки, стопоры, опоры и привод должны образовывать совместимую систему.
Удаление заусенцев после резки — небольшая операция по времени, но важный этап подготовки. Она влияет на точность последующей сборки, потому что исправляет место, где изменился исходный путь движения деталей. Качественный контроль начинается с осмотра торца и заканчивается проверкой всей собранной системы.