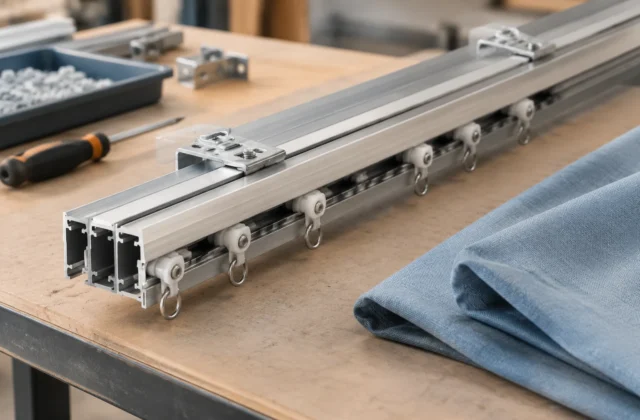
Карнизный профиль кажется простой деталью, но при сборке именно его геометрия определяет, насколько легко соединяются участки, движутся бегунки и устанавливаются остальные элементы системы. Ошибка на этапе разметки или резки редко выглядит заметной сразу: торцы могут просто не совпасть, соединитель встать с перекосом, а нагрузка при эксплуатации распределиться неравномерно.
Подготовка профиля должна рассматриваться как последовательность операций контроля. Важно не только получить отрезок нужной длины, но и сохранить прямолинейность, положение монтажных элементов и чистоту рабочих поверхностей.
Определение базы перед разметкой профиля
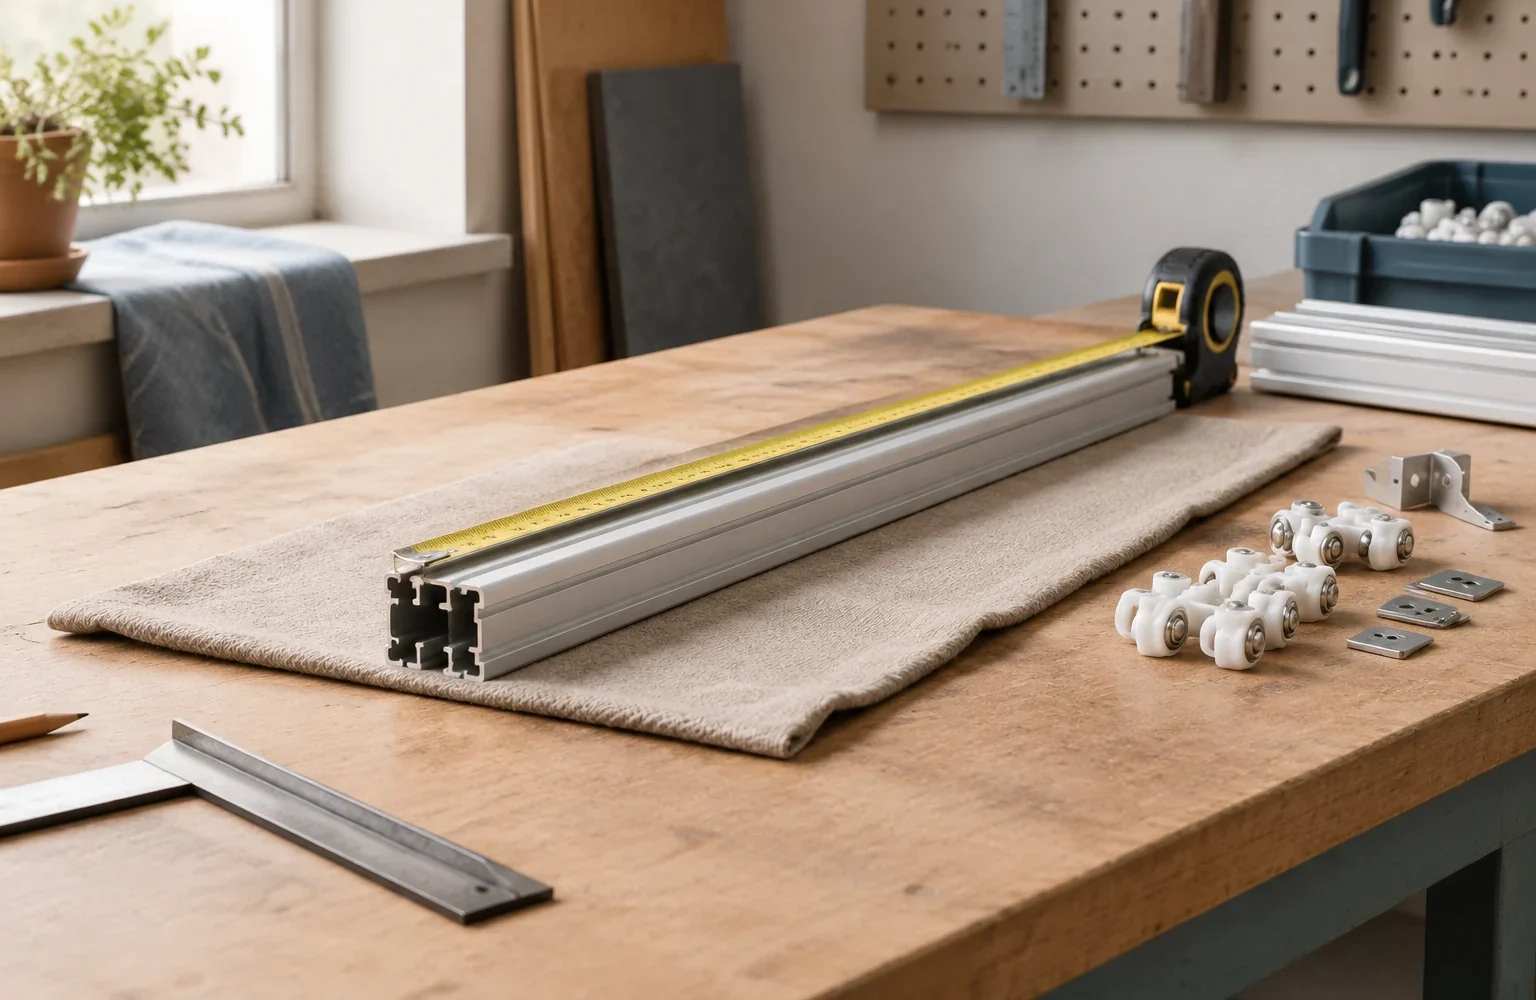
Первый этап — выбор точки, от которой будет выполняться измерение. Базой может быть заводской торец профиля, линия соединения с другим элементом или положение относительно опорной части системы. Если измерять каждый участок от случайного края, небольшая погрешность переносится дальше и становится заметной уже при стыковке.
Перед нанесением отметки профиль осматривают. Проверяют, нет ли деформации после хранения или перемещения, загрязнений внутри канала движения бегунков и повреждений кромок. Если профиль имеет несколько направляющих, важно учитывать их взаимное положение: смещение одной зоны относительно другой может повлиять на работу всей конструкции.
Разметку выполняют по фактическому размеру детали, а не по приблизительному положению будущего крепления. Размеры соединителей, опор и других элементов относятся к конкретной системе, поэтому их положение проверяют по документации выбранной серии.
Инженерная заметка. У карнизного профиля качество сборки определяется не только длиной заготовки. На результат влияют три связанные характеристики: точность торца, отсутствие деформации канала движения и сохранение оси профиля при соединении. Даже небольшой перекос может изменить характер перемещения подвижных элементов.
Подготовка профиля к операции резки
Перед обработкой профиль фиксируют так, чтобы усилие инструмента не изменило его форму. Особое внимание уделяют тонкостенным участкам и зонам с направляющими каналами. Неправильная фиксация может привести к вмятинам, повороту детали или появлению неровного торца.
Перед резом также учитывают, какой элемент будет установлен после обработки. Торец должен обеспечивать правильную посадку соединителя или опоры. Если оставить повреждённую кромку, она может мешать сборке и создавать дополнительное сопротивление движущимся частям.
- Проверить состояние профиля и отсутствие видимого изгиба.
- Определить базовую сторону и перенести размер от одной контрольной точки.
- Зафиксировать профиль без деформации.
- После резки очистить рабочие зоны от стружки и заусенцев.
- Проверить совместимость подготовленного участка с соединительными элементами.

Почему качество торца влияет на соединение
Торец профиля является рабочей поверхностью, через которую передаётся положение между соединяемыми деталями. Если плоскость получилась неровной, соединитель может войти под углом. Внешне такой дефект иногда выглядит как небольшой зазор, но при движении полотна он проявляется увеличением сопротивления.
Заусенцы также имеют значение. Они способны мешать установке внутренних элементов, цеплять подвижные детали или создавать локальное трение. После обработки торец очищают, но при этом нельзя изменять геометрию посадочной зоны чрезмерной обработкой.
В системах с несколькими каналами особенно важно сохранить совпадение всех направляющих. Смещение одной дорожки относительно другой нарушает заданную траекторию движения полотен.
Ошибки, приводящие к смещению соединений
Большинство проблем появляется не из-за самой операции резки, а из-за нарушения последовательности подготовки. Частая ошибка — сначала отрезать несколько деталей, а затем пытаться компенсировать различия при сборке. В результате каждая следующая корректировка увеличивает отклонение.
Другой источник проблем — измерение по внешнему краю профиля без учёта места установки соединителя. Геометрическая длина детали и фактическое положение рабочих элементов могут отличаться.
| Признак после сборки | Возможная причина | Что проверить |
|---|---|---|
| Соединение имеет заметный перекос | Неровный торец или смещённая разметка | Положение торцов относительно общей оси |
| Бегунок движется с сопротивлением в зоне стыка | Заусенец, загрязнение или несовпадение каналов | Чистоту направляющих и посадку соединителя |
| Участки профиля не образуют прямую линию | Деформация при фиксации или хранении | Прямолинейность до окончательной установки |
Контроль геометрии после обработки
Проверка после резки должна подтверждать не только длину детали, но и готовность к сборке. Сначала оценивают визуальное совпадение линий профиля. Затем проверяют, как соединяются обработанные участки без принудительного смещения.
Следующий этап — проверка движения элементов системы. Бегунки, стопоры и другие детали устанавливают в соответствии с конструкцией конкретного карниза. Если движение нарушено, причину ищут в последовательности сборки: от чистоты канала до положения соединительных элементов.
Применяемые размеры, расстояния между опорами и допустимые нагрузки нельзя переносить между разными сериями карнизов без проверки документации. Для каждой системы эти параметры определяются производителем и зависят от конструкции профиля и комплектующих.

Комплектование деталей перед окончательной сборкой
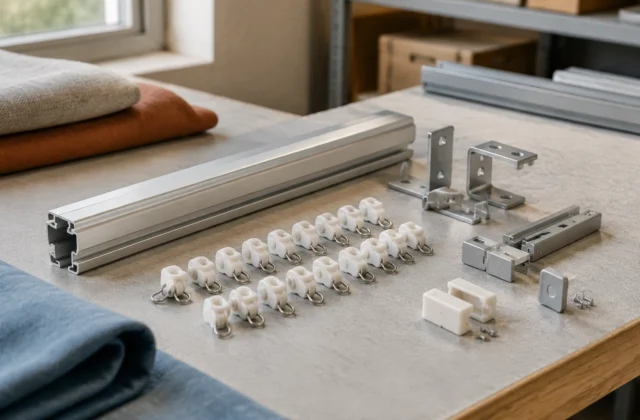
После проверки геометрии профиль не следует сразу передавать на монтаж без контроля комплектации. Соединители, бегунки, стопоры и опоры должны соответствовать выбранной системе. Замена одного элемента на внешне похожий может изменить посадку или работу механизма.
Правильная подготовка включает последовательное сопоставление деталей: сначала профиль и соединение, затем внутренние элементы движения, после этого — крепёжные части. Такой порядок позволяет обнаружить несоответствие до установки готового карниза.
Для многоканальных решений дополнительно проверяют, что каждый канал сохраняет свою траекторию. Разделение путей движения является частью конструкции системы и требует точного совпадения всех элементов.
Практический подход к стабильной сборке профиля
Качественная резка карнизного профиля строится вокруг сохранения исходной геометрии. Главная задача операции — не просто получить деталь нужной длины, а подготовить элемент, который без дополнительных усилий соединяется с остальными частями системы.
Надёжный результат получается при соблюдении простой логики: сначала определить базу, затем выполнить точную разметку, аккуратно обработать торец и только после этого проверять сборку. Такой порядок уменьшает количество исправлений и помогает сохранить работу механизма в пределах, предусмотренных конструкцией.