Припуск при раскрое штор часто воспринимают как простой запас материала, который нужен для подгиба или соединения деталей. На практике это часть технологической подготовки: его размер связан с конструкцией шторы, свойствами ткани, направлением рисунка, способом обработки края и последующими операциями. Ошибка на этом этапе проявляется не сразу — она становится заметной после шитья, влажно-тепловой обработки или навески готового полотна.
Грамотно рассчитанный припуск позволяет сохранить проектные размеры детали, обеспечить стабильную форму и учесть изменения материала во время производства. Поэтому перед раскроем оценивают не только длину и ширину будущей шторы, но и весь маршрут, который пройдёт ткань от разметки до готового изделия.
Припуск как элемент технологической цепочки
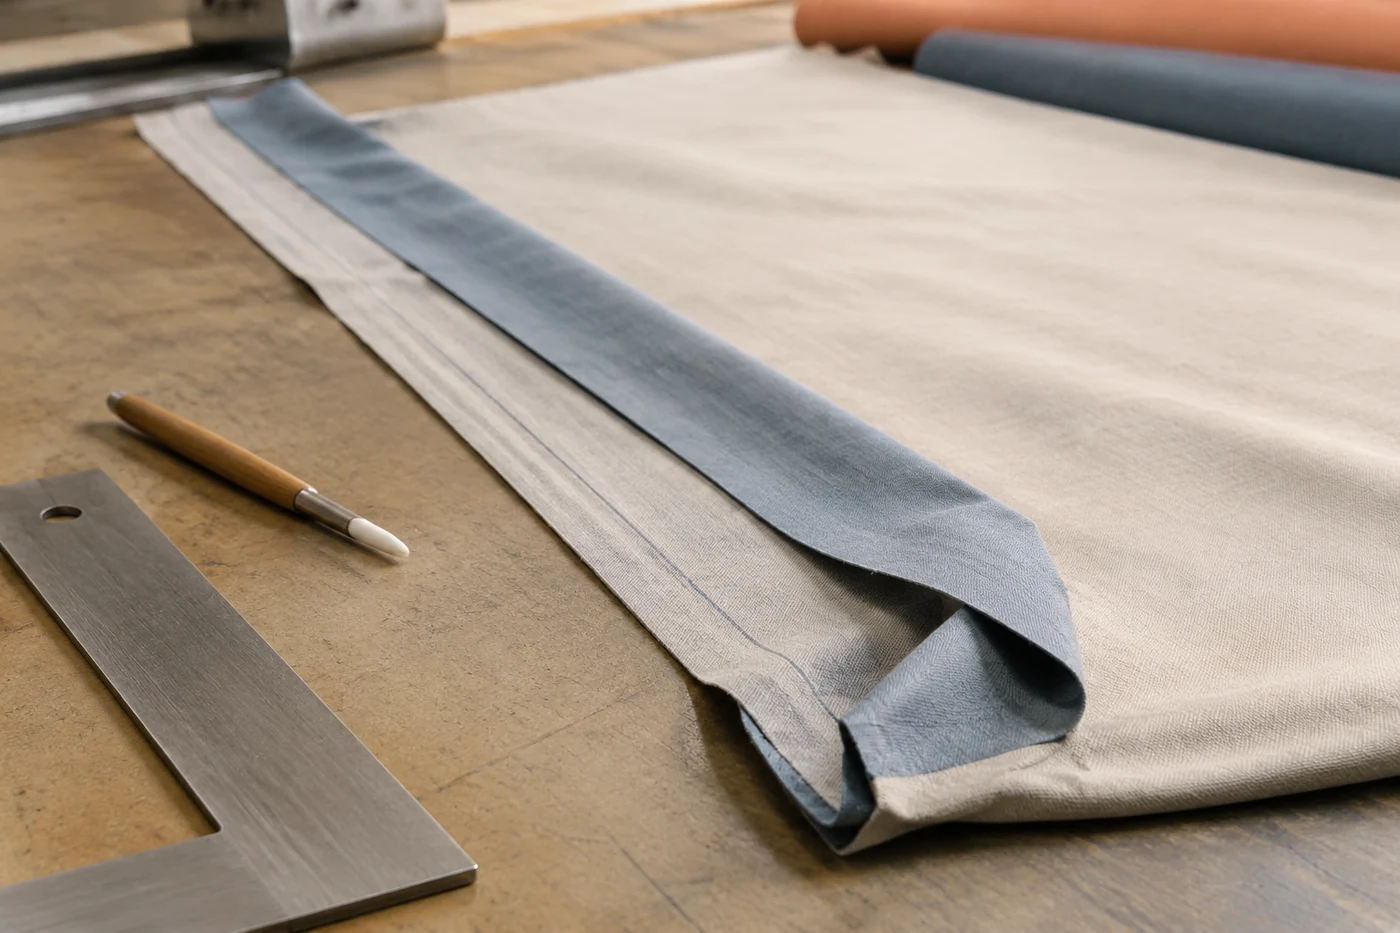
Каждая операция после раскроя изменяет состояние детали. Подгиб забирает часть полотна, шов формирует новую линию соединения, обработка края может изменить жёсткость участка. Если заложить припуск только по визуальному размеру готовой шторы, можно получить деталь, которая после обработки станет короче, уже или потеряет симметрию.
Например, нижний край шторы обычно требует учёта не только ширины будущего подгиба, но и поведения конкретной ткани. Плотное полотно и лёгкая декоративная ткань по-разному реагируют на складывание, давление лапки, утюжильную обработку и натяжение во время операций.
Поэтому технолог рассматривает припуск как компенсационный участок. Он заранее предусматривает место для формирования конструкции, а не просто оставляет лишний материал «на всякий случай».
Инженерная заметка. Если точные параметры обработки зависят от конкретной ткани или оборудования, их определяют по технологической карте и техническим данным материала. Универсальный размер припуска для всех видов шторных тканей не существует.
Какие участки детали требуют отдельного расчёта
Полотно шторы состоит из зон с разными функциями. Каждая из них влияет на выбор припуска:
- Боковые срезы. Здесь учитывают способ обработки края, необходимость сохранения вертикальной линии и положение рисунка относительно кромки.
- Верхняя часть полотна. Припуск зависит от конструкции крепления: ленты, петли, элементов формирования складок или других способов подготовки верхнего края.
- Нижний край. Требует учёта массы ткани, глубины обработки и требований к визуальной ровности после навески.
- Соединительные участки. Если деталь собирается из нескольких частей, рассчитывают не только ширину шва, но и влияние соединения на рисунок и натяжение.
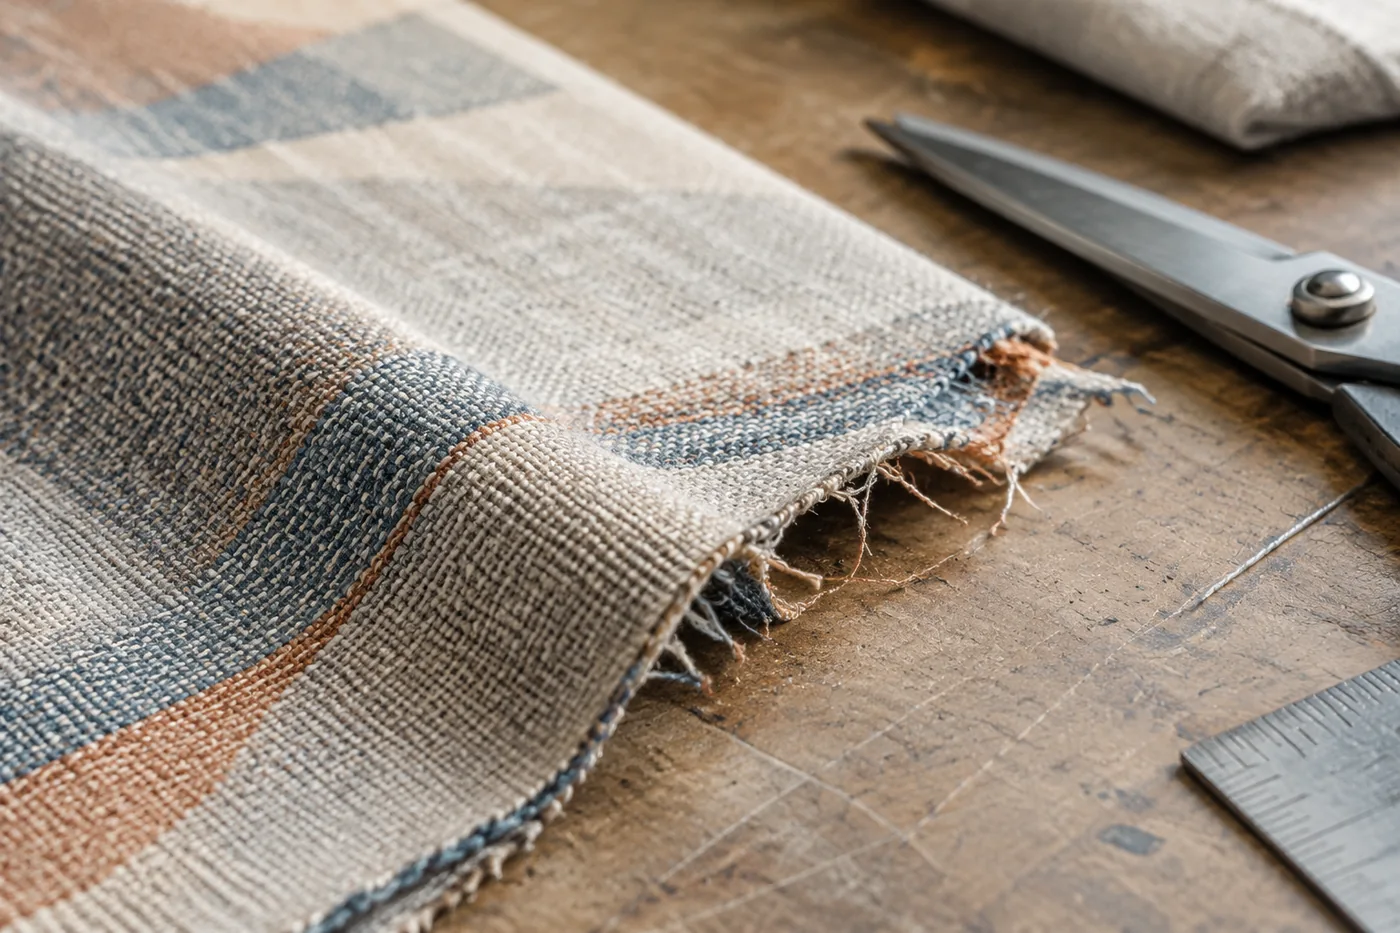
Особое внимание уделяют тканям с направленным рисунком, фактурной поверхностью или повторяющимся раппортом. В таких случаях дополнительный запас может потребоваться не для шва, а для точного совмещения элементов изображения.
Связь припуска с характеристиками ткани
Материал определяет, насколько предсказуемо деталь сохранит размеры после обработки. В технических характеристиках тканей оконных систем отдельно рассматриваются состав, конструкция и эксплуатационные свойства. Это важно учитывать, поскольку разные материалы имеют различное поведение при изготовлении.
Например, плотные затемняющие ткани и сетчатые полотна screen решают разные технологические задачи. Их структура, жёсткость и реакция на обработку отличаются, поэтому одинаковая схема расчёта припусков для них может быть некорректной.
При подготовке раскроя также учитывают возможную усадку, деформацию после снятия напряжений материала и состояние ткани после хранения. Если производитель указывает особенности обработки или изменения размеров, эти данные включают в технологическую подготовку.
Почему нельзя рассчитывать припуск только по размеру готовой шторы
Размер готового изделия — это конечный результат, а раскройная деталь должна быть больше, чтобы пройти все производственные этапы. Между этими двумя величинами находятся операции, каждая из которых влияет на геометрию.
Причинно-следственная связь выглядит так: материал имеет исходные свойства → деталь получает дополнительные участки для обработки → выполняются швы и формирование краёв → готовое полотно принимает итоговые размеры и форму.
Если исключить один из этапов, расчёт становится неполным. Например, припуск, достаточный для одного способа обработки верхнего края, может оказаться недостаточным при использовании другой конструкции. Поэтому технологическая документация должна учитывать не только размеры изделия, но и маршрут производства.
Последовательность проверки перед раскроем
Перед передачей ткани на раскрой полезно пройти несколько технологических проверок. Это помогает выявить ошибки до момента, когда материал уже разделён на детали.
- Определить конструкцию будущей шторы и все участки, которые будут подвергаться обработке.
- Проверить направление долевой нити, расположение рисунка и необходимость совмещения раппорта.
- Оценить характеристики ткани по технической документации: состав, структуру и ограничения обработки.
- Учесть возможное изменение размеров после предусмотренных производственных операций.
- Перенести расчёт на карту раскроя с обозначением направления деталей и контрольных участков.
При работе с автоматизированными раскройными комплексами фиксация материала и параметры резки также зависят от типа полотна. Оборудование может обеспечивать точное перемещение инструмента, но не заменяет технологическую подготовку детали.
Диагностика ошибок по готовой детали
Если готовая штора имеет отклонения, причина не всегда находится в самой строчке или сборке. Анализ начинают с проверки исходного раскроя.
| Признак | Возможная причина | Что проверить |
|---|---|---|
| Край короче ожидаемого размера | Недостаточный технологический запас или изменение материала после обработки | Расчёт припуска и данные по ткани |
| Нарушение симметрии рисунка | Ошибка ориентации детали при раскрое | Направление полотна и раппорт |
| Волнистость обработанного края | Несоответствие метода обработки свойствам ткани | Плотность, структура и параметры операции |
Такой подход позволяет искать первопричину, а не исправлять только внешний результат. Припуск является частью общей системы подготовки детали, поэтому его анализ проводят вместе с материалом и последовательностью операций.
Практический смысл точного расчёта припусков
Точный припуск помогает связать проектный размер шторы с реальным производственным процессом. Он учитывает не только количество ткани, но и движение детали по технологическому маршруту: раскрой, обработку, соединение и финальное формирование.
Для разных тканей, конструкций и способов изготовления расчёт может отличаться. Поэтому главным инструментом остаётся не фиксированное значение, а понятная логика: определить назначение участка, оценить влияние материала и проверить, как каждый следующий этап изменит готовую деталь.