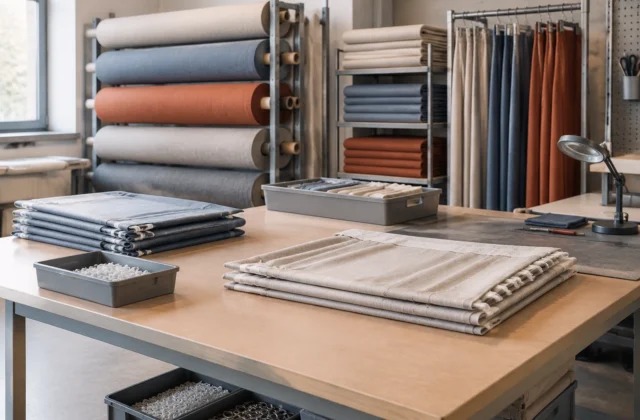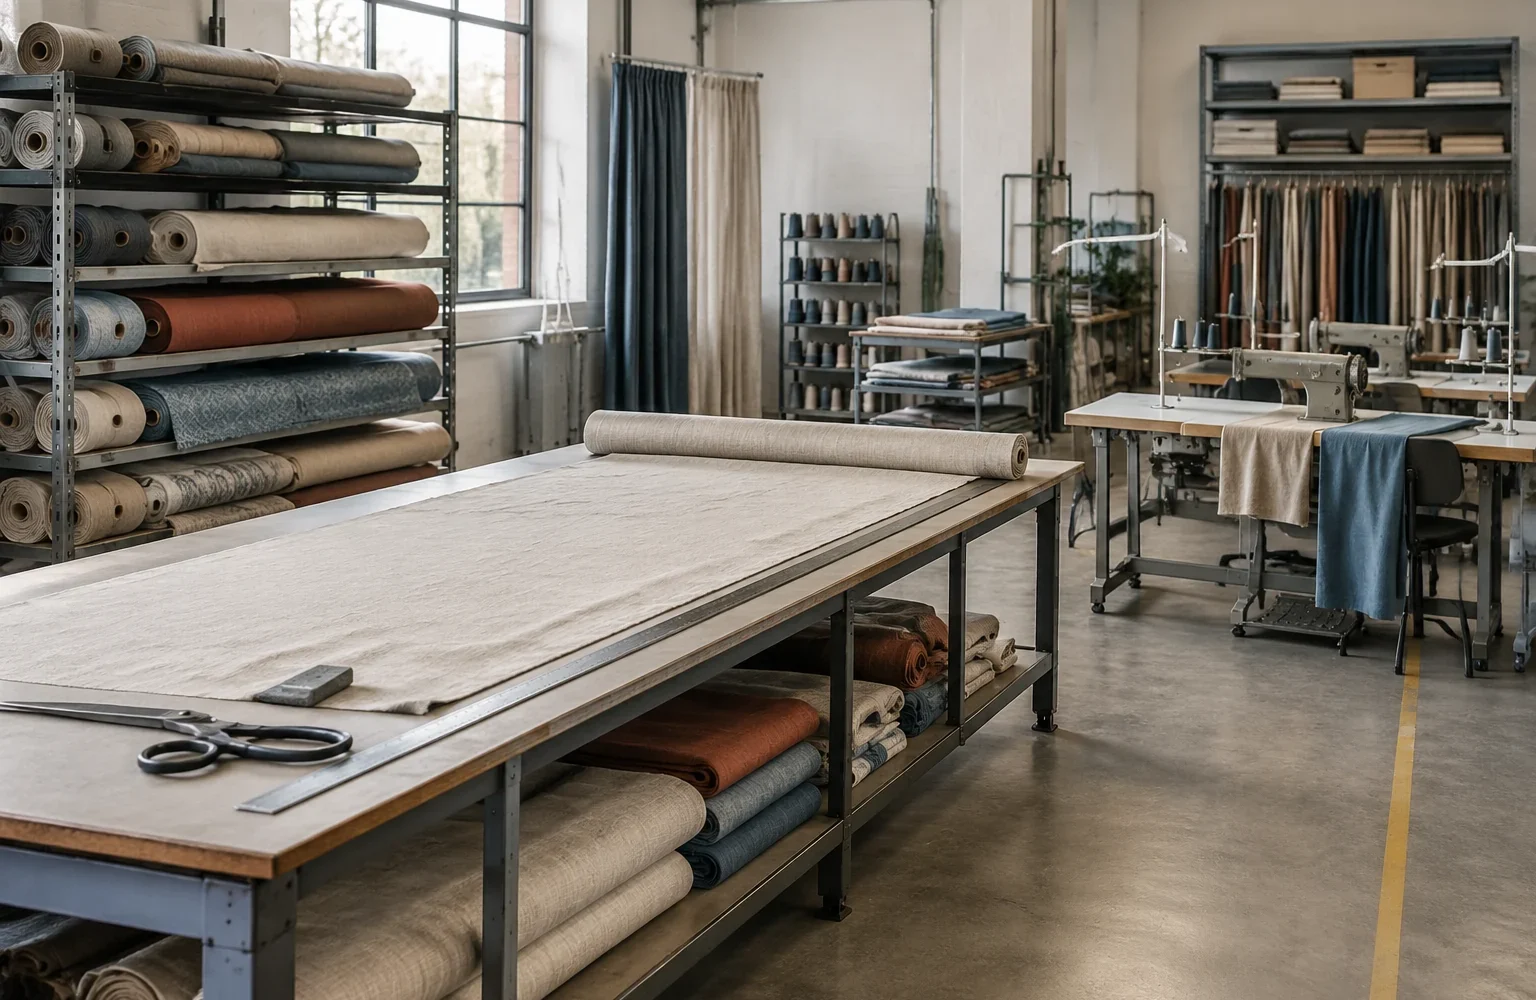
Изготовление штор начинается задолго до раскроя и швейной операции. Рулон ткани, фурнитура и комплектующие должны пройти заданный маршрут, где каждое перемещение имеет смысл: материал принимают, идентифицируют, подготавливают, раскраивают, обрабатывают, проверяют и передают на комплектацию. Если порядок операций нарушен, проблема проявляется не сразу: появляются лишние переносы, смешиваются детали разных заказов, сложнее найти причину ошибки.
Организация небольшого цеха строится вокруг логики потока. Речь не о единственной правильной планировке с фиксированными размерами помещений, а о разделении функций и контроле переходов между ними. Конкретные требования к оборудованию, столам и нагрузкам определяют по технической документации используемых машин и оснастки.
От поступления рулона к подготовленной детали
Первый этап маршрута — приём и размещение материала. Рулон должен иметь понятную привязку к заказу или партии: вид ткани, направление рисунка, особенности обработки. До передачи в работу важно исключить ситуацию, когда оператор берёт материал без понимания его назначения.
Зона хранения обычно располагается отдельно от рабочих мест обработки. Причина проста: складирование и производство решают разные задачи. На хранении материал ждёт своей очереди, а на рабочем участке он должен находиться только тогда, когда есть конкретная операция.
После выбора материала начинается подготовка. На этом шаге проверяют состояние ткани, направление полотна, необходимость выравнивания и соответствие заданию. Ошибка, допущенная до раскроя, часто приводит к повторению операций уже после изготовления детали.
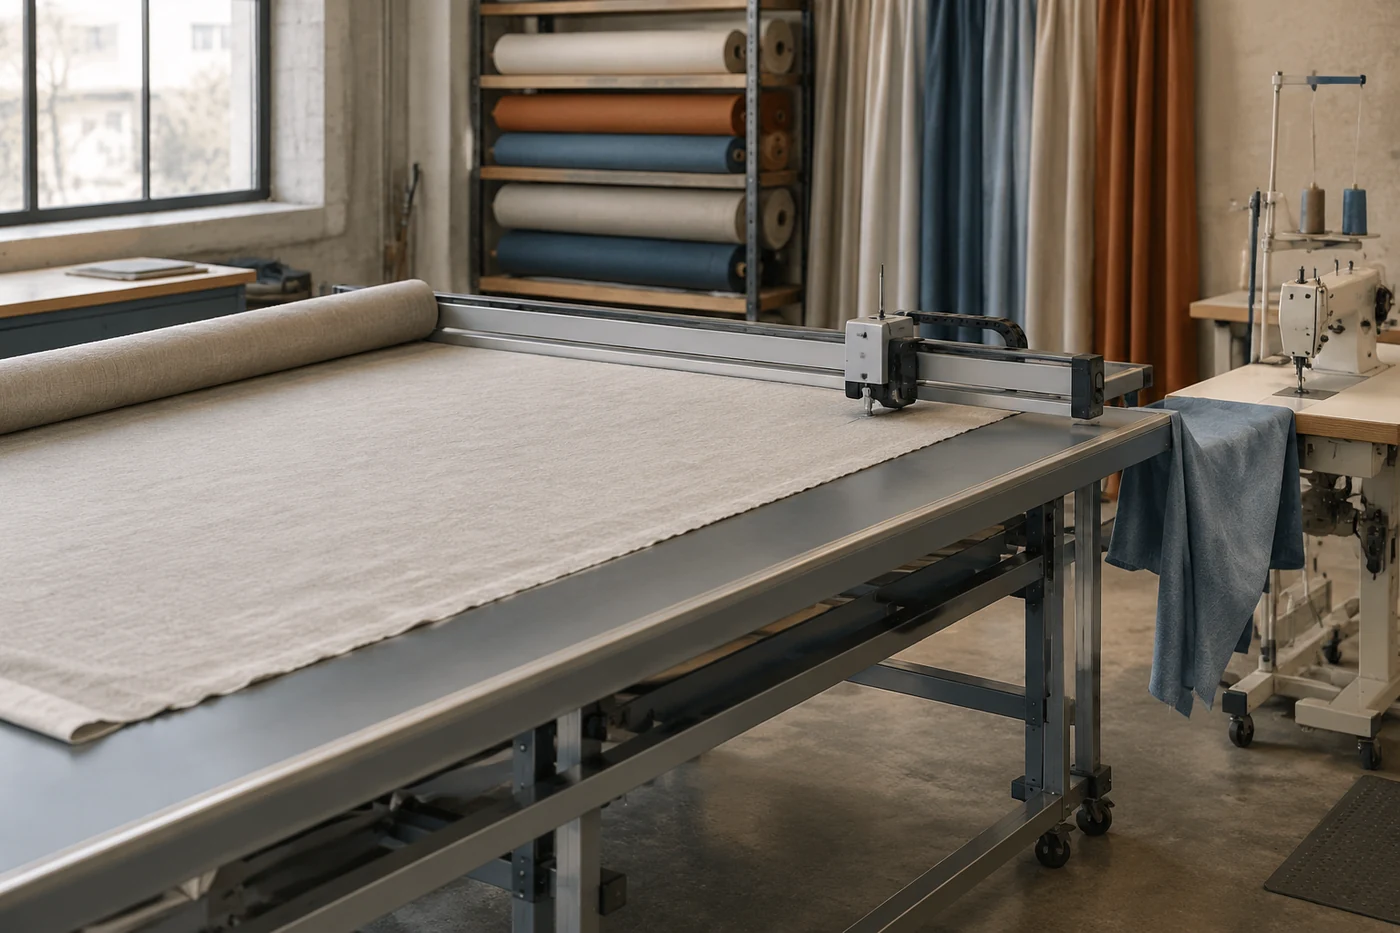
Инженерная заметка. Раскрой гибких материалов требует стабильного положения полотна относительно режущего инструмента. В промышленных раскройных системах фиксация может выполняться, например, за счёт вакуума через рабочую поверхность. Но параметры процесса зависят от конкретного оборудования, материала и толщины, поэтому режимы проверяют по документации производителя.
Зоны цеха как последовательность операций
Базовый маршрут можно представить как цепочку: хранение материала → подготовка → раскрой → швейная обработка → контроль → комплектация. Каждая зона должна принимать результат предыдущей операции и отдавать его следующей без лишних пересечений.
Основные элементы такого маршрута:
- зона хранения рулонов и комплектующих, где материал ожидает запуска в работу;
- подготовительная зона с местом для проверки и разметки;
- раскройный участок, где материал превращается в набор деталей;
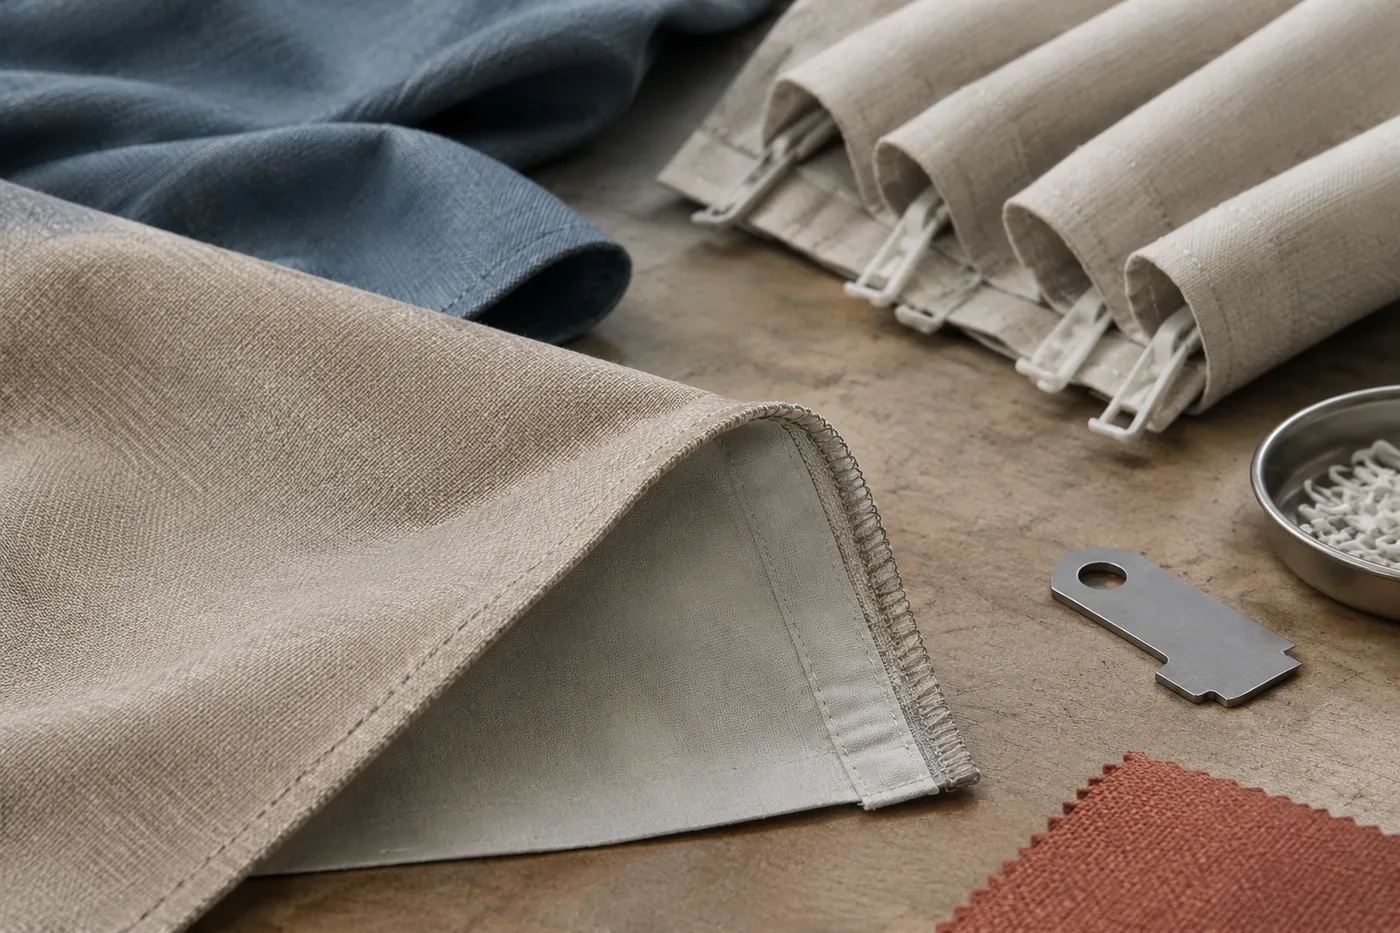
- швейные рабочие места с необходимой оснасткой для конкретных операций;
- контрольная и комплектовочная зона перед передачей изделия дальше.
Важно учитывать не только путь материала, но и движение людей. Если оператору приходится постоянно пересекать поток готовых деталей с необработанными заготовками, возрастает риск смешения этапов. Поэтому расположение рабочих мест оценивают по переходам между операциями, а не только по удобству отдельного станка.
Почему последовательность операций влияет на качество
У каждой операции есть вход и выход. Раскрой получает материал и создаёт детали определённой формы. Швейный участок получает эти детали и изменяет их конструкцию. Контроль проверяет результат уже после нескольких изменений.
Когда между этапами появляются обходные пути, усложняется контроль происхождения деталей. Например, заготовка без понятной маркировки может потерять связь с исходным заказом. Тогда даже небольшое отклонение становится сложнее расследовать.
Поток помогает разделять причины и последствия. Если проблема обнаружена на готовом изделии, можно проверить предыдущие точки: была ли ошибка в подготовке материала, раскрое, настройке конкретной операции или комплектации. Такая последовательность превращает контроль из финальной проверки в систему поиска причины.
Оборудование и рабочие места в маршруте
Оборудование выбирают не отдельно от процесса, а под место в цепочке. Раскройный участок должен соответствовать типам материалов и объёму работ, а швейные машины — выполняемым операциям. Промышленные руководства производителей машин описывают обслуживание, заправку и эксплуатационные требования для конкретных моделей, поэтому универсальные интервалы и настройки переносить между разными машинами нельзя.
Рабочий стол, освещение и доступ к инструменту также являются частью маршрута. Оператору необходимо видеть материал, контролировать край детали и выполнять операцию без лишних перемещений. При этом зона должна оставаться доступной для передачи заготовок следующему участку.
Для длинных изделий отдельное значение имеет направление движения. Полотно шторы имеет большую длину, и неудобное расположение рабочих мест может привести к постоянному складыванию, разворотам и дополнительным переносам. Планировка должна учитывать не только площадь оборудования, но и физическое поведение материала во время работы.
Где возникают пересечения потоков
Основные сложности появляются в местах перехода между функциями. Чаще всего это участки, где одновременно находятся ожидающие материалы, готовые детали и сотрудники разных операций.
| Участок | Возможная проблема | Что проверяют |
|---|---|---|
| Хранение и подготовка | Материал выбран не для той операции | Маркировку, задание, состояние рулона |
| Раскрой и обработка | Детали теряют связь с заказом | Порядок передачи и идентификацию комплектов |
| Шитьё и контроль | Отклонение обнаруживается слишком поздно | Промежуточные проверки результата |
Уменьшение пересечений не означает простое увеличение расстояний между зонами. Иногда короткий путь создаёт больше ошибок, если через него проходят разные потоки. Важнее сделать переходы понятными и повторяемыми.
Маршрутная карта как инструмент управления процессом
Даже в небольшом производстве полезно фиксировать путь изделия: какие операции оно проходит и кто отвечает за передачу на следующем этапе. Такая карта не заменяет опыт мастера, но помогает сделать процесс наблюдаемым.
По маршруту можно определить, где накапливаются заготовки, где возникают ожидания и где чаще требуется повторная проверка. При изменении ассортимента карта также помогает понять, какие участки требуют перенастройки, а какие остаются неизменными.
Цель такой организации — не создать сложную систему управления, а убрать неопределённость. Когда материал движется по понятной цепочке от рулона до комплекта, легче контролировать качество, планировать работу оборудования и находить причины отклонений.