Зачем производству единая мерительная база
В изготовлении штор и оконных систем большинство последующих операций опирается на исходные размеры: раскрой полотна, подготовку деталей, разметку мест обработки, пошив и финальную проверку. Если разные участники процесса используют разные точки отсчёта или фиксируют размеры в разных формах, ошибка начинает перемещаться дальше по маршруту. На этапе раскроя она может выглядеть как небольшое отклонение, а после нескольких операций проявиться в несовпадении длины, положения элементов или параметров готового изделия.
Мерительная база — это не просто запись нескольких размеров. Это согласованный способ описания детали: откуда считается размер, какой участок измеряется, какая сторона является контрольной, какие дополнительные признаки нужны для идентификации заготовки. Такая база нужна для повторяемости операций, когда разные сотрудники работают с одной деталью в разное время.
В небольшом цехе это особенно важно, потому что один заказ проходит через несколько рабочих мест. Информация должна передаваться вместе с изделием, а не оставаться только в памяти сотрудника, который выполнял замер.
Какие данные сопровождают деталь до начала производства
Перед раскроем или передачей детали на следующую операцию необходимо иметь набор исходных данных, достаточный для проверки и выполнения конкретного шага. Состав зависит от типа изделия и принятой технологии, поэтому его формируют по внутренней документации и технологическим картам.
Обычно в маршрутную информацию включают идентификатор заказа или детали, описание материала, направление расположения полотна, основные размеры, сведения о припусках и отметки о контрольных особенностях. Для длинных изделий важно также понимать, где находятся начало и конец детали, чтобы при перемещении между столами не возникала путаница.
- размеры детали с указанием точки отсчёта и способа измерения;
- обозначение материала и его технологических особенностей;
- порядок следующих операций и ответственный участок передачи;
- контрольные признаки, по которым можно подтвердить соответствие заготовки.
Такой набор данных не заменяет проверку на рабочем месте. Он создаёт общий язык между операциями и позволяет быстрее определить источник отклонения, если результат отличается от ожидаемого.
Как измерения влияют на повторяемость операций
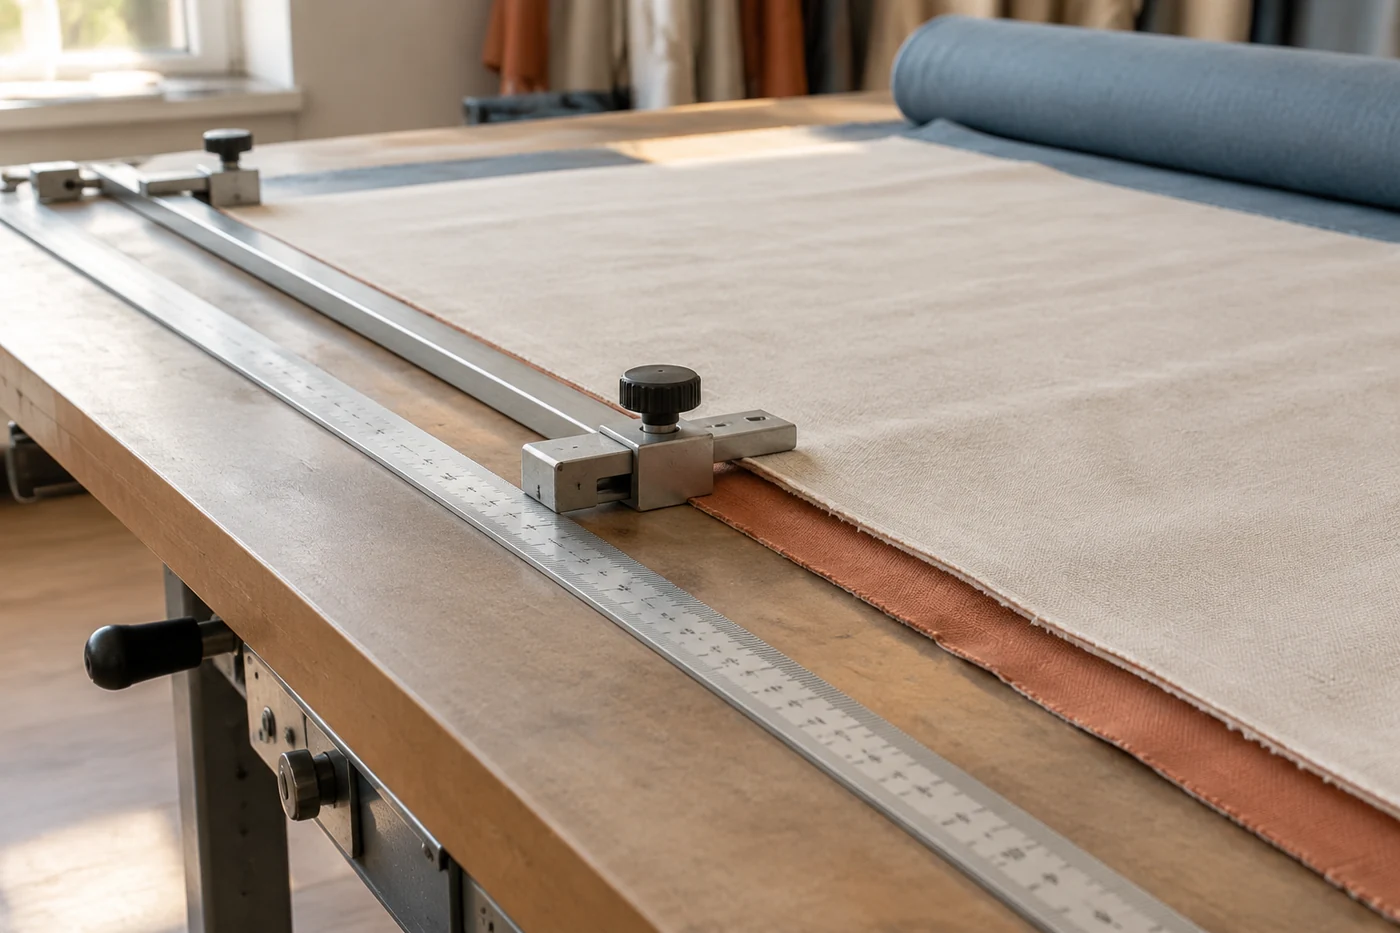
Повторяемость появляется тогда, когда одинаковые действия выполняются на одинаковых исходных условиях. Например, при раскрое гибкого материала важны не только численные размеры, но и способ фиксации полотна. В оборудовании для статического раскроя гибкий материал может удерживаться вакуумом через рабочую поверхность, но параметры работы и применяемый инструмент зависят от конкретного материала и его толщины.
После раскроя точность передачи данных влияет на швейные операции. Промышленные машины имеют собственные требования по настройке, обслуживанию и эксплуатации, которые определяются руководством конкретной модели. Поэтому технологическая карта должна связывать не только размер детали, но и последовательность действий на оборудовании.
Если мерительная база отсутствует, сотрудники часто компенсируют различия визуально: один ориентируется на край ткани, другой — на отметку на столе, третий — на предыдущий шов. Каждая такая компенсация может быть небольшой, но вместе они создают нестабильность партии изделий.
Инженерная заметка. Условная проверка показывает принцип накопления отклонений. Если в учебном примере три последовательные операции дают отклонения по 1 условной единице каждая, итоговое расхождение может рассматриваться как сумма влияний этих этапов. Это не заводской расчёт и не допустимый норматив: реальные значения определяют по технологическим картам, характеристикам материалов и данным оборудования.
Почему разные подходы к измерениям дают разные ошибки
Основная проблема не в самом факте измерения, а в отсутствии единого правила. Один специалист может измерять длину от края заготовки, другой — от условной линии обработки. При внешнем сходстве действий результат будет разным.
| Подход | Что происходит | Риск для процесса |
|---|---|---|
| Единая точка отсчёта | Все операции используют одинаковое описание детали | Отклонение легче обнаружить на раннем этапе |
| Измерение по ситуации | Работник выбирает удобный ориентир самостоятельно | Размеры разных этапов могут не совпадать |
| Передача данных без проверки | Следующая операция принимает размер как неизменный | Ошибка перемещается дальше по маршруту |
Проблемы могут возникать и из-за самого материала. Ткани различаются по плотности, структуре и поведению при обработке. Поэтому нельзя переносить один режим работы или один способ контроля на все виды полотен без проверки технологической документации.
Связь измерений с маршрутной картой
Маршрутная карта нужна не только для распределения задач. Она показывает, какие данные должны появляться и проверяться на каждом этапе. Для мерительной базы это означает привязку измерений к конкретной операции: кто получает деталь, что проверяет и какие сведения передаёт дальше.
Например, после раскроя контроль может подтверждать соответствие полученной детали исходным данным. После швейной операции проверяются уже другие признаки — расположение обработки и соответствие следующему этапу. Если контрольные точки заранее определены, поиск причины отклонения становится последовательным, а не основанным на предположениях.
Производственные данные также могут использоваться для анализа потока: например, для поиска повторяющихся простоев или участков, где чаще возникают отклонения. При этом сама аналитика не заменяет технологическую проверку и не определяет причину автоматически без анализа процесса.
Организация рабочего места для сохранения исходных данных
Мерительная база зависит не только от записей, но и от организации пространства. Длинные детали требуют понятной логики перемещения: от подготовки материала к раскрою, затем к обработке и контролю. Если заготовки временно хранятся без обозначений, часть информации теряется ещё до следующей операции.
Рабочий стол, освещение зоны контроля и порядок размещения деталей влияют на возможность увидеть несоответствие. При недостаточном освещении или неудобном расположении длинного полотна оператор может пропустить дефект разметки или перепутать стороны детали.
Важно разделять зоны измерения, обработки и хранения так, чтобы каждая операция имела понятный результат передачи. Конкретные размеры рабочих мест, оборудование и допустимые нагрузки выбирают по условиям цеха, характеристикам материалов и требованиям используемой техники.
Как проверять качество передачи размеров между операциями
Проверка мерительной базы начинается не с поиска ошибки, а с подтверждения исходных условий. Если деталь не соответствует ожиданию, сначала сравнивают исходную запись, способ измерения и фактическое состояние заготовки. Затем проверяют, на каком этапе появились различия.
Такой подход позволяет отличить ошибку измерения от ошибки передачи информации, изменения материала или нарушения последовательности операций. В результате исправляется не только конкретная деталь, но и сама причина нестабильности процесса.