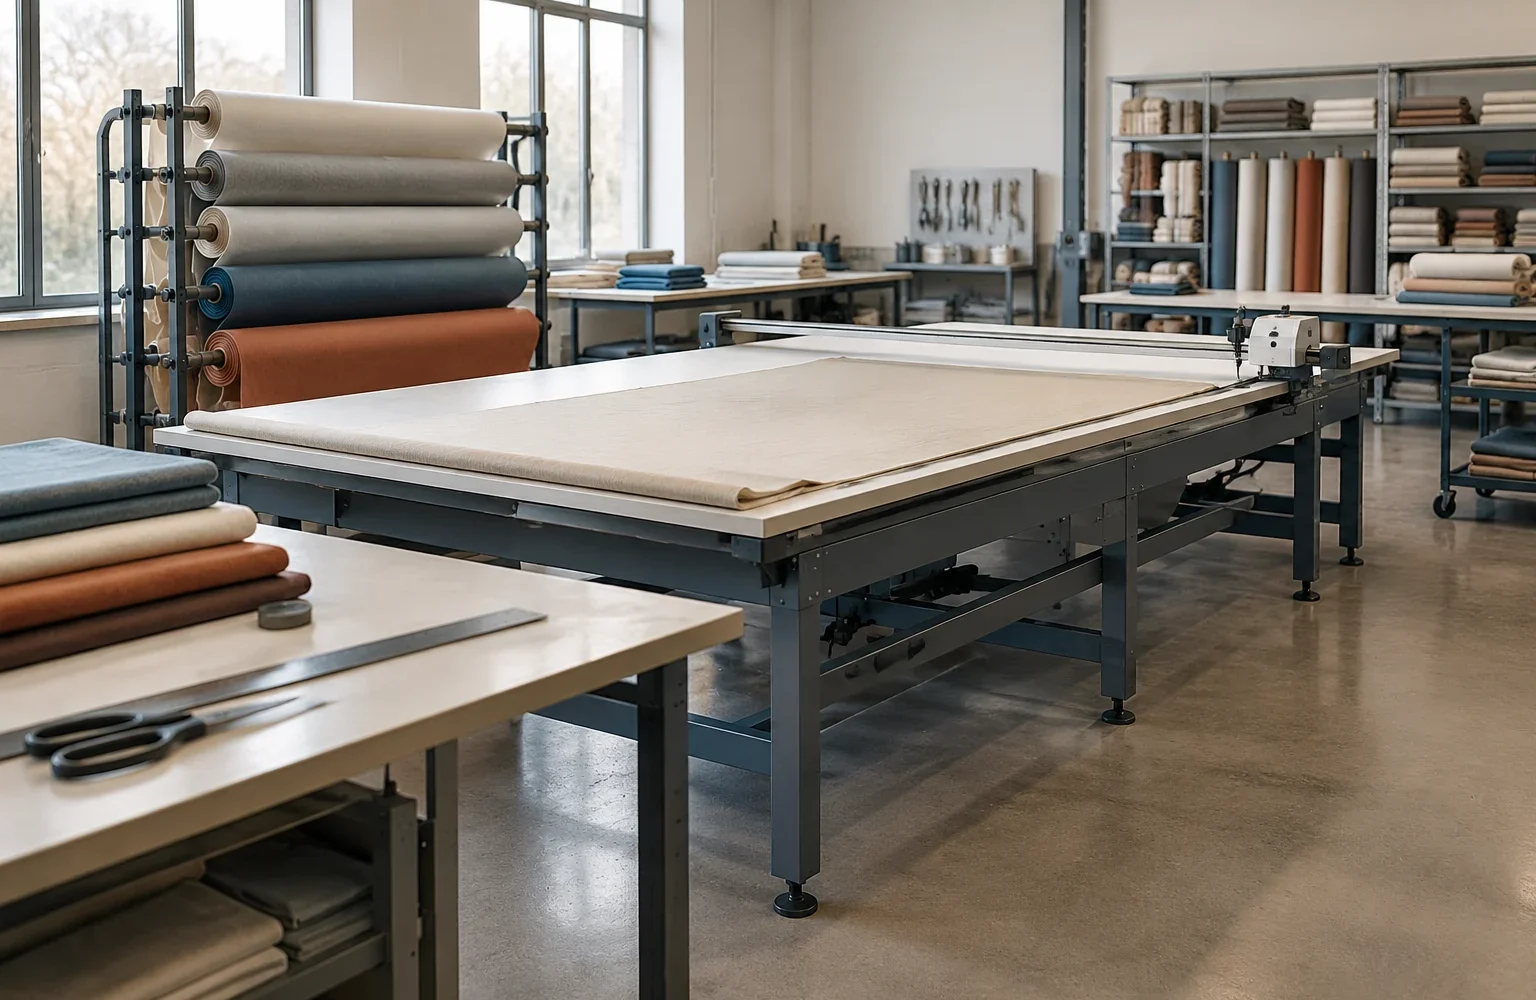
Маршрутная карта в производстве штор — это не просто список операций по порядку. Она описывает путь конкретного изделия: где появляется заготовка, какие данные передаются вместе с ней, кто проверяет результат и в какой момент деталь готова перейти дальше. Такая схема нужна прежде всего для управления движением материала и снижения количества возвратов между рабочими местами.
При изготовлении штор поток отличается от производства многих других изделий. В работе одновременно участвуют рулонные материалы, крупные полотна, фурнитура, элементы крепления и индивидуальные размеры заказа. Поэтому маршрут строят не вокруг станков, а вокруг изменения состояния изделия: от исходного материала до готового комплекта.
Какие операции фиксируют в маршрутной карте
Первый этап — определить, какие изменения проходит изделие. Для штор это обычно начинается с подготовки материалов и проверки исходных данных: выбранной ткани, размеров, особенностей обработки, состава комплекта. После этого в карте появляются операции, связанные с раскроем, подготовкой деталей, шитьём, контролем качества, упаковкой и передачей в готовый комплект.
У каждой операции должны быть понятны четыре элемента: вход, действие, результат и ответственный за передачу. Например, после раскроя следующему участку передаётся не просто отрез ткани, а набор деталей с указанием их назначения и связанной информацией заказа. Это уменьшает риск перепутать полотна или потерять важные параметры обработки.
- название операции и её место в последовательности;
- какой материал или деталь поступает на рабочее место;
- какие данные сопровождают заготовку: размеры, особенности обработки, состав комплекта;
- какой результат считается готовым для следующей передачи.
Конкретные параметры оборудования, настройки швейных машин или режимы обработки не должны переноситься между разными моделями автоматически. Их проверяют по технической документации конкретного оборудования и по требованиям к используемому материалу.
Точки передачи между рабочими местами
Ключевые места в маршруте находятся там, где меняется владелец операции или состояние детали. Именно на передачах чаще всего появляются задержки: заготовка готова, но следующему участку не хватает информации или невозможно быстро определить её статус.
Для каждой точки передачи полезно заранее определить минимальный набор проверки. После раскроя контролируют соответствие деталей заданию и наличие всех элементов. Перед швейной операцией проверяют подготовленность комплекта и особенности соединения. Перед комплектованием сверяют, что все части изделия относятся к одному заказу.
Маршрут не должен копировать физическую расстановку оборудования. Например, два соседних стола не всегда являются последовательными этапами. Иногда материал сначала проходит контроль или временное хранение, потому что следующий процесс зависит от доступности другого участка. Логика движения определяется технологической зависимостью, а не расстоянием между рабочими местами.
Почему порядок станков не заменяет технологический маршрут
В небольшом производстве оборудование часто располагают по принципу удобства размещения: рядом находятся похожие столы, машины одного типа или зоны хранения. Однако это не означает, что изделие должно двигаться по прямой линии между ними.
Причина в том, что разные операции имеют разные ограничения. Раскрой зависит от подготовки материала и точности разметки. Швейная обработка зависит от типа ткани, конструкции изделия и требований к строчке. Комплектование зависит от наличия всех деталей. Если построить маршрут только по расположению станков, можно получить лишние перемещения и потерю информации.
Инженерная заметка. Участок можно рассматривать как цепочку состояний изделия. Заготовка должна переходить дальше не потому, что освободилось место у следующего станка, а потому что выполнены условия передачи: операция завершена, результат проверен, данные сохранены.
Какие данные помогают отслеживать движение деталей
Маршрутная карта становится рабочим инструментом, когда по ней можно понять текущее состояние изделия. Для этого используют понятные признаки движения: номер заказа, состав комплекта, статус операции, отметку о проверке или информацию о передаче.
В простых системах часть данных может фиксироваться в бумажной форме или в локальных таблицах. При росте количества операций используют цифровые средства учёта, где можно анализировать задержки, повторные операции и причины отклонений. Производственная аналитика помогает увидеть взаимосвязи между событиями, но сама по себе не заменяет корректно описанный процесс.
Важно отделять факты от предположений. Если заготовка задержалась, сначала фиксируют, на каком этапе это произошло и какое условие не выполнено. Только после этого можно искать причину: нехватку информации, ошибку передачи, изменение приоритета или проблему с организацией рабочего места.
Проверка маршрута до запуска в работу
Перед использованием маршрутной карты её проверяют на реальном сценарии прохождения изделия. Цель такой проверки — найти пропущенные операции и неоднозначные места передачи до того, как они приведут к ошибкам.
Последовательность проверки может выглядеть так:
- выбрать тип изделия и пройти весь путь от материала до комплектации;
- проверить, есть ли у каждого этапа понятный результат;
- убедиться, что на передачах сохраняется информация о детали;
- отметить места, где возможны ожидание, повторная проверка или возврат.
Если один этап зависит от нескольких условий, это отражают в карте. Например, готовность детали может определяться не только завершением предыдущей операции, но и наличием других элементов комплекта.
Ограничения при построении потока штор
У производства штор есть особенности, которые нельзя устранить только изменением схемы движения. Длинные полотна требуют подходящего пространства для перемещения и контроля. Разные ткани могут по-разному вести себя при обработке, поэтому универсальный маршрут для всех материалов обычно невозможен.
Также нельзя заранее задавать одинаковые режимы работы оборудования для разных задач. Настройки швейных машин, параметры раскройного оборудования и правила обслуживания определяются конкретными моделями, материалами и документацией производителя. Маршрутная карта показывает порядок действий, но не заменяет технологические инструкции.
Хорошо настроенный маршрут позволяет быстрее находить место отклонения: понятно, где появилась проблема и какие данные нужно проверить. Его задача не ускорять любой процесс автоматически, а сделать движение изделия предсказуемым и управляемым на каждом этапе изготовления.