В производстве штор качество формируется не одной операцией, а цепочкой связанных процессов: раскроем, подготовкой материала, пошивом, обработкой края, установкой фурнитуры и сборкой готовой системы. Поэтому один и тот же внешний дефект может возникнуть на разных этапах. Например, волнистый шов не всегда означает проблему самой строчки: причина может быть в свойствах ткани, взаимодействии слоёв или в несогласованной подаче материала.
Диагностика начинается не с попытки сразу изменить параметры оборудования, а с фиксации симптома. Важно определить, где именно появляется отклонение, повторяется ли оно на всей партии или только на отдельных деталях, зависит ли результат от материала и какой этап первым мог повлиять на качество.
Основные группы дефектов в производстве шторных изделий
Производственные дефекты удобно разделять по механизму появления. Такая классификация помогает не смешивать разные причины и выбирать правильную последовательность проверки.
- Дефекты шва: стягивание строчки, волнистость, пропуски стежков, неравномерный шаг или повреждение материала около иглы.
- Дефекты геометрии: перекос полотна, смещение подгибки, отклонение линии реза, неравномерное расположение элементов.
- Дефекты края и поверхности: осыпание, следы перегрева, деформация волокон или изменение структуры ткани после обработки.
- Дефекты сборки: заедание бегунков, неправильное движение элементов карниза, неравномерный подъём или перекос намотки в оконных системах.
Каждая группа связана с разными физическими причинами. Например, дефект шва возникает в зоне взаимодействия иглы, нити и материала, а перекос полотна чаще связан с геометрией деталей и последовательностью операций.
Инженерная заметка. При поиске причины полезно менять только один проверяемый фактор за раз. Если одновременно изменить натяжение нити, инструмент, материал и порядок операции, невозможно определить, какое действие повлияло на результат.
Почему один симптом может указывать на разные причины
Внешний вид изделия показывает только конечный результат, но не источник отклонения. Производственный процесс похож на цепочку передачи усилий: материал сопротивляется воздействию, оборудование создаёт движение, а оператор задаёт последовательность действий. Нарушение любого звена может проявиться одинаковым дефектом.
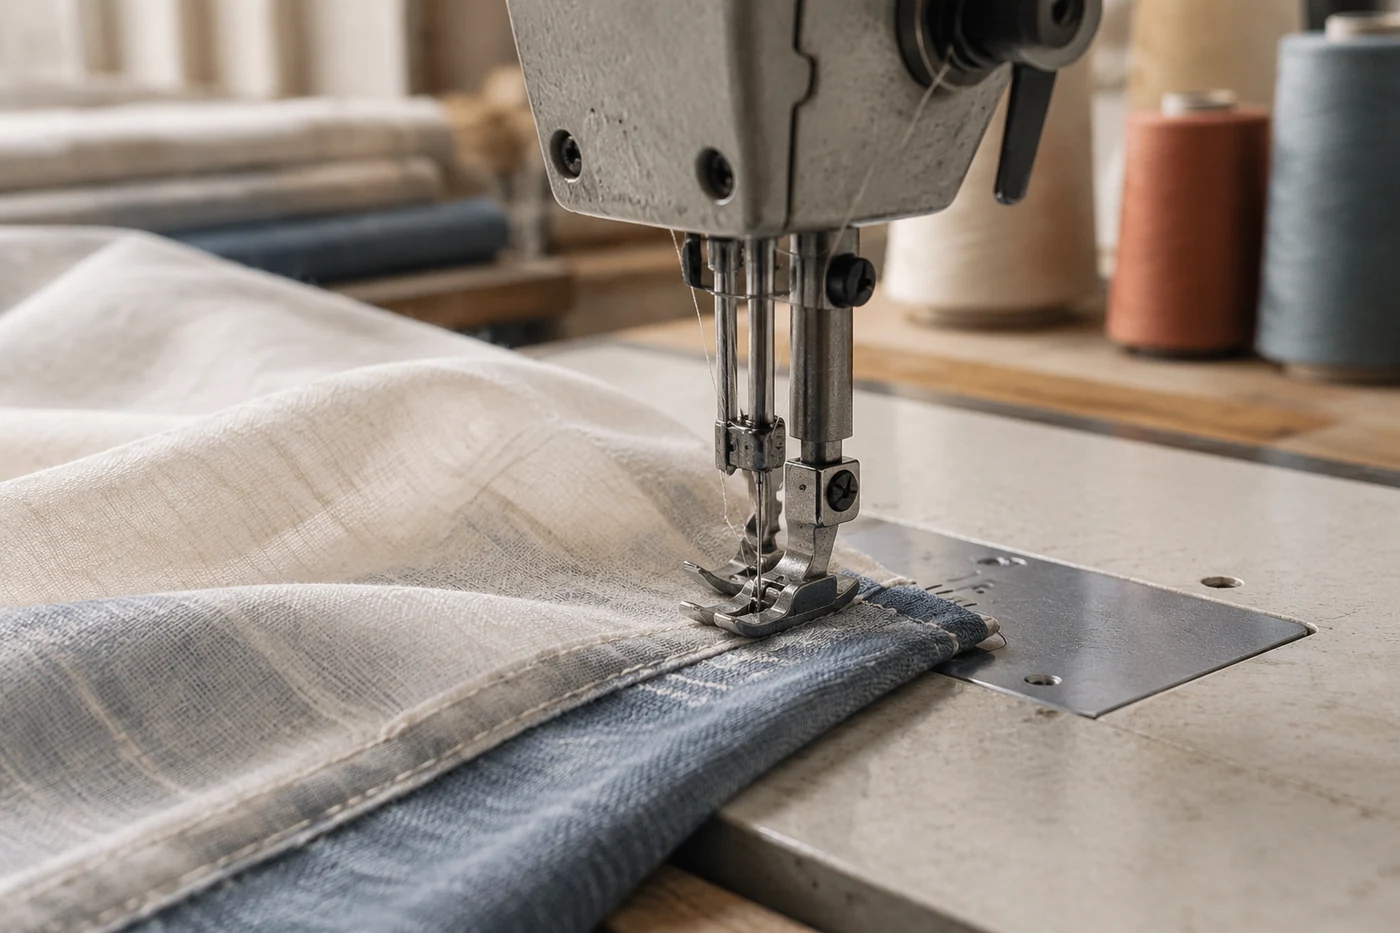
Например, стянутый шов появляется тогда, когда баланс между натяжением нитей, подачей ткани и структурой материала нарушен. Плотная ткань, эластичная основа, сложное многослойное соединение или неподходящее сочетание расходных материалов могут привести к похожему результату, хотя механизм возникновения будет разным.
Поэтому диагностировать следует не название дефекта, а условия его появления. Нужно установить: появляется ли проблема на одной операции, связана ли она с определённой партией ткани, повторяется ли после смены детали или проявляется только в готовом изделии.
С чего начинать проверку производственного дефекта
Первый этап диагностики — визуальное наблюдение и описание. Вместо формулировки «шов плохой» требуется более точный признак: где начинается изменение, какова его форма и на каких участках оно повторяется.
| Симптом | Возможные группы причин | Первичная проверка |
|---|---|---|
| Стянутый или волнистый шов | Натяжение, подача слоёв, сочетание иглы, нити и ткани | Проверить участок шва, материал и последовательность операций |
| Перекос полотна | Раскрой, направление материала, сборка деталей | Сравнить геометрию деталей до и после соединения |
| Пропуски стежков | Взаимодействие иглы, нити и механики швейного узла | Проверить условия образования строчки и состояние рабочих элементов по документации оборудования |
| Осыпание или изменение края | Свойства материала, способ обработки, перегрев | Определить состав ткани и соответствие метода обработки |
После определения симптома проверяют наиболее вероятные причины по очереди. Такой подход позволяет отделить случайный дефект материала от системной ошибки процесса.
Как связать дефект с конкретным этапом изготовления
Следующий шаг — восстановление пути появления проблемы. Если отклонение видно уже после раскроя, дальнейшая сборка только сохранит исходную ошибку. Если материал выходит из операции без дефекта, а проблема появляется после соединения деталей, внимание переносится на этот этап.
При анализе пошива оценивают не только саму строчку, но и взаимодействие всех элементов процесса. Нить должна соответствовать задаче, игла — материалу, а подача слоёв должна сохранять нужное положение деталей. Изменение одного параметра без проверки остальных может временно скрыть проявление, но не устранить причину.
При работе с синтетическими тканями отдельно рассматривают операции термической обработки. Термический рез может одновременно выполнять раскрой и запечатывание края у подходящих материалов, но его применение зависит от структуры ткани. Для натуральных волокон и некоторых покрытий такой метод не является универсальным решением.
Проверка сборочных дефектов в оконных системах
В изделиях, где штора объединена с карнизом, рулонной системой или другой механикой движения, диагностика выходит за пределы ткани. Здесь важна согласованность компонентов: профиля, соединительных элементов, бегунков, опор и подвижных частей.
Например, неравномерное движение полотна может быть связано не только с тканью, но и с положением элементов системы, несовместимостью компонентов или нарушением геометрии сборки. Проверка должна идти от простого к сложному: сначала наблюдают движение, затем определяют участок сопротивления и только после этого анализируют конкретный узел.
Точные допустимые нагрузки, расстояния между креплениями и ограничения по компонентам определяются документацией конкретной системы. Универсальные значения для всех карнизов и приводных решений применять нельзя.
Почему последовательная диагностика эффективнее быстрых исправлений
Главная задача производственной диагностики — найти связь между причиной и результатом. Попытка исправлять дефект сразу несколькими изменениями затрудняет контроль качества, потому что исчезает понимание механизма проблемы.
Рабочая схема строится вокруг нескольких вопросов: какой именно симптом наблюдается, на каком этапе он возникает, какие материалы и узлы участвуют в операции и какая проверка может подтвердить или исключить каждую гипотезу. Такой подход помогает не только устранить отдельный случай, но и улучшить стабильность всего процесса изготовления шторных изделий.